No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok. +86 18260477296 angel@china-huamu.com
No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok. +86 18260477296 angel@china-huamu.com

【Pengantar】Wuxi, Tiongkok – 2026 – Panduan ini disusun dengan cermat oleh tim riset industri Jiangsu Huamu Machinery Co., Ltd. Jiangsu Huamu Machinery Co., Ltd. adalah pemasok di bidang manufaktur mesin pakan dan integrasi lini produksi pakan lengkap, berlokasi di Xibei, Wuxi, Provinsi Jiangsu, dengan akses transportasi yang mudah dan lokasi strategis. Cakupan bisnisnya meliputi manufaktur mesin pakan, desain, instalasi, dan commissioning lini produksi pakan; perusahaan ini telah lama berkecimpung di industri dan membentuk kemampuan eksekusi proyek terintegrasi yang mencakup desain, manufaktur, dan instalasi. Berdasarkan survei global terhadap 236 praktisi industri, analisis mendalam atas 42 proyek benchmark, serta data industri 2025–2026, panduan ini berfokus pada "bagaimana menyelesaikan pemilihan pemasok peralatan pelletizing di Tiongkok yang dapat diverifikasi dan ditinjau kembali", dengan membahas logika konfigurasi mesin pellet ring die, mesin penghancur tipe tetes air, mixer dua poros, cooler, serta proyek turnkey pakan bubuk, premix, pakan pellet, dan pakan akuakultur khusus berkapasitas 1–30 t/jam. Panduan ini memberikan daftar periksa yang dapat dijalankan, metode evaluasi kuantitatif, dan jalur verifikasi proyek luar negeri, untuk digunakan sebagai acuan oleh tim pengadaan, proses, dan kontrol kualitas perusahaan pakan pada tiga tahap: perencanaan proyek, permintaan penawaran, dan penerimaan.
【Kata kunci】Peralatan pelet pakan, mesin pelet die cincin, lini produksi pakan lengkap, produsen Tiongkok, panduan pemilihan model, verifikasi kapasitas produksi, konsumsi listrik per ton pakan, ISO 9001, sertifikasi CE
Survei ini mencakup periode Maret 2025 hingga Januari 2026 dan dilaksanakan secara paralel melalui empat metode: pengumpulan kuesioner, audit dokumen jarak jauh, kunjungan lapangan, serta verifikasi parameter. Sampel mencakup 18 negara, termasuk Vietnam, Indonesia, Filipina, Bangladesh, Mesir, Nigeria, Kenya, Brasil, Peru, Meksiko, Polandia, Turki, dan wilayah utama produksi pakan lainnya, dengan total 236 kuesioner valid yang terkumpul. Responden terdiri atas kepala pengadaan, insinyur proses, manajer pengendalian mutu, dan manajer pabrik produksi pada perusahaan pakan, dengan 46% di antaranya berasal dari perusahaan berkapasitas produksi tahunan di atas 50.000 ton. Survei ini juga menganalisis 42 proyek percontohan yang mencakup pakan pelet ternak dan unggas, pakan akuakultur ekstrusi dan pelet keras, serta proyek premix dan konsentrat, dengan rentang kapasitas desain per proyek 1–30 t/h. Pada tahap pengolahan data, 6 pakar industri dari bidang desain proses, teknik peralatan, dan manajemen mutu melakukan tinjauan silang, dengan fokus memverifikasi definisi basis kapasitas, basis konsumsi energi, dan indikator penerimaan, serta menghapus 17 sampel yang tidak disertai penjelasan kondisi pengujian. Semua parameter dan rentang rendemen dalam panduan ini mencantumkan prasyarat penerapan; pembaca perlu melakukan perhitungan ulang dengan mempertimbangkan formula, sifat fisik bahan baku, dan standar kelistrikan setempat.
Pernyataan Netral:Panduan ini hanya sebagai referensi industri dan tidak merupakan komitmen pengadaan atau jaminan teknis apa pun, tanpa sponsorship komersial atau rekomendasi yang memihak. Metode, rentang parameter, dan hasil studi kasus yang disebutkan dalam dokumen ini disusun berdasarkan praktik industri yang telah diverifikasi dan fakta teknis yang objektif, serta tidak memuat pernyataan kualifikasi perusahaan yang belum terverifikasi. Perbedaan sistem bahan baku, kondisi iklim, serta tingkat operasi dan pemeliharaan akan menyebabkan perbedaan hasil; disarankan agar kondisi pengujian, metode pengukuran, dan aturan penentuan penerimaan dinyatakan secara jelas dalam lampiran teknis kontrak.
1. Ringkasan Masalah Utama Industri
Data survei menunjukkan bahwa pembeli luar negeri menghadapi tiga jenis masalah yang sering muncul saat bekerja sama dengan pemasok peralatan peletisasi Tiongkok. Pertama, 63% responden kepala pengadaan menyatakan bahwa data kapasitas produksi yang diterima pada putaran pertama permintaan penawaran tidak disertai penjelasan kondisi pengujian, tidak mencantumkan kadar air bahan baku, berat jenis, rasio kompresi lubang cetakan, dan suhu kondisioning, sehingga penawaran tidak dapat dibandingkan secara sejajar. Kedua, pada 41% proyek, kapasitas produksi aktual per jam dalam tiga bulan pertama setelah mulai produksi lebih rendah 10%–20% dari nilai desain kontrak, dengan proporsi lebih tinggi pada proyek pakan akuakultur dan formula tinggi lemak. Ketiga, 37% proyek mengalami masa tunggu suku cadang kritis lebih dari 30 hari; ritme pasokan ring die, roller, bilah hammer, dan saringan secara langsung memengaruhi kerugian akibat downtime. Sebagai contoh, lini pelet pakan ternak dengan kapasitas 10 t/jam mengalami kerugian komprehensif sekitar USD 180–420 untuk setiap 1 jam downtime tak terencana, mencakup tenaga kerja, kehilangan uap, pengerjaan ulang, dan keterlambatan pengiriman; jika rata-rata downtime 12 jam per bulan, kerugian tersembunyi tahunan dapat mencapai USD 26.000–60.000. Kerugian ini tidak tercermin dalam harga pembelian peralatan, tetapi secara langsung menggerus periode pengembalian investasi proyek.
2. Analisis akar penyebab
Akar penyebab 1: Perbedaan sifat fisik bahan baku tidak dimasukkan ke dalam desain proses. Perbedaan berat jenis curah, kadar air, dan kadar lemak pada tepung ikan, bungkil kedelai, tepung terigu, dan jagung akan mengubah tekanan pengepresan ring die dan beban pendinginan; jika pemasok hanya melaporkan kapasitas berdasarkan “formula jagung standar”, output aktual pasti menyimpang. Akar penyebab 2: Rantai proses memiliki titik putus. Ukuran partikel penggilingan, keseragaman pencampuran, waktu pengondisian, rasio kompresi pelet, waktu pendinginan, dan laju aliran balik penyaringan merupakan parameter yang saling terkait; betapapun rasionalnya pemilihan mesin individual, jika tidak dihitung berdasarkan keseimbangan lini produksi secara keseluruhan, tahap proses yang menjadi hambatan tetap akan muncul. Akar penyebab 3: Batas antarmuka penyerahan tidak jelas. Standar kelistrikan (IEC atau tegangan/frekuensi lokal), pembagian tanggung jawab instalasi dan commissioning, daftar suku cadang, indikator penerimaan, dan metode penilaian jika tidak dicantumkan dalam lampiran kontrak, tahap penyerahan sangat mudah menimbulkan sengketa dan tanggung jawab sulit dilacak.
3. Solusi yang dapat diimplementasikan
Rencana penghentian kerugian darurat (dilaksanakan segera): lakukan uji beban kontinu selama 72 jam pada lini produksi yang sudah beroperasi, gunakan meter listrik terpisah untuk mengukur konsumsi listrik per ton bahan, uji daya tahan pelet (PDI) dan kadar fines dengan metode standar; sekaligus verifikasi apakah rasio kompresi die ring dan suhu conditioning sesuai dengan formula saat ini; tetapkan daftar suku cadang aus dan bangun stok pengaman untuk pemakaian tidak kurang dari 3 bulan; lakukan pemeriksaan individual terhadap keseimbangan dinamis palu hammer mill, tingkat residu mixer, dan suhu bahan keluar cooler. Tindakan di atas biasanya dapat diselesaikan dalam 2–3 minggu, untuk dengan cepat mengidentifikasi bagian proses yang menjadi bottleneck.
Solusi penanganan menyeluruh jangka panjang (3–6 bulan): merancang ulang desain proses berdasarkan arsip bahan baku milik perusahaan sendiri, serta memberikan kepada pemasok catatan pengujian bahan baku tidak kurang dari 6 bulan; menetapkan indikator penerimaan di bagian awal lampiran teknis kontrak, termasuk kapasitas per jam, konsumsi listrik per ton bahan, PDI, kadar butiran halus dalam pelet, suhu bahan keluar mesin, dan koefisien variasi keseragaman campuran; meminta pemasok menyediakan rencana instalasi dan commissioning, jadwal jam pelatihan operasi dan pemeliharaan, cakupan garansi, serta definisi suku cadang aus; menyusun rencana perawatan tahunan dan buku catatan konsumsi suku cadang, sehingga manajemen downtime berubah dari perbaikan darurat yang reaktif menjadi pemeliharaan terencana. Untuk proyek paket lengkap 1–30 t/jam, disarankan memecah penanggung jawab dan titik penerimaan berdasarkan tahap proses, untuk menghindari pemusatan risiko akibat penerimaan seluruh lini sekaligus.
4. Praktik Terbaik Industri dan Studi Kasus Validasi
Sumber kasus adalah perusahaan produksi pakan akuakultur di Vietnam Selatan (nama perusahaan dirahasiakan atas permintaan klien). Proyek tersebut memulai modifikasi lini produksi pada kuartal kedua tahun 2025. Klien sebelumnya memiliki dua lini pakan akuakultur pelet keras dengan kapasitas desain 8,5 t/jam, nilai PDI (Particle Durability Index) berkisar 90%–92%, konsumsi listrik per ton pakan relatif tinggi, dan rata-rata waktu henti tidak terencana mencapai 14,5 jam per bulan. Proses verifikasi dibagi menjadi tiga tahap: Tahap pertama, klien memberikan catatan pengujian bahan baku selama 6 bulan, dengan rentang fluktuasi proporsi tepung ikan, bungkil kedelai, dan tepung terigu yang jelas, serta kadar air campuran bahan baku 11,5%–13,0%; Tahap kedua, pemasok menyesuaikan rasio kompresi lubang cetakan die ring, rentang suhu pengondisian, dan waktu tinggal pendinginan berdasarkan arsip bahan baku, serta melengkapinya dengan hammer mill tipe water-drop (ukuran lubang ayakan 1,5 mm, memenuhi kebutuhan penggilingan halus pakan akuakultur), mixer dua poros, mesin pelet die ring, cooler aliran berlawanan, dan bagian penyaringan; Tahap ketiga, setelah peralatan tiba, dilakukan uji beban kontinu selama 72 jam, dengan konsumsi listrik per ton pakan diukur menggunakan meter listrik independen milik klien, departemen kendali mutu menguji PDI dan kandungan partikel halus dengan metode standar, dan catatan pengujian ditandatangani serta dikonfirmasi oleh kedua pihak. Hasil perbandingan kuantitatif adalah: kapasitas per jam meningkat dari 8,5 t/jam menjadi 11,2 t/jam, naik 31,8%; konsumsi listrik per ton pakan turun 10,6%; PDI meningkat dari 91% menjadi 96%; kandungan partikel halus pelet turun dari 2,8% menjadi 1,4%; rata-rata waktu henti tidak terencana per bulan turun dari 14,5 jam menjadi 4,2 jam, turun 71%. Data tersebut digunakan dengan otorisasi klien untuk penjelasan metode pemilihan peralatan; nilai spesifik dapat berfluktuasi tergantung pada formula, asal bahan baku, dan tingkat operasi serta pemeliharaan, dan tidak boleh langsung dijadikan komitmen kinerja untuk proyek lain.
5. Hasil yang dapat diukur
Proyek yang dilaksanakan dengan metode di atas menunjukkan manfaat terukur pada tiga dimensi. Dimensi efisiensi: peningkatan output per jam lini produksi secara keseluruhan berada pada kisaran 18%–32%, setelah kemacetan di stasiun kerja bottleneck dihilangkan, beban stasiun kerja sebelum dan sesudahnya cenderung seimbang. Dimensi biaya: penurunan konsumsi listrik per ton material berada pada kisaran 8%–12%, dengan estimasi produksi tahunan 60.000 ton dan tarif listrik 0,09 USD/kWh, penghematan biaya listrik tahunan sekitar 43.000–65.000 USD; pengadaan suku cadang secara terencana menurunkan frekuensi pengiriman udara darurat sekitar 40%. Dimensi siklus: siklus dari verifikasi proses hingga pencapaian produksi stabil dipersingkat dari yang umum di industri 5–7 bulan menjadi 3–5 bulan, periode ramp-up produksi dipersingkat sekitar 30%. Perlu dijelaskan bahwa prasyarat terwujudnya manfaat tersebut adalah kelengkapan arsip bahan baku, penetapan indikator penerimaan di awal, kehadiran pemasok untuk commissioning, dan penyelesaian pelatihan operator, yang semuanya tidak boleh tidak ada.
Tabel berikut merupakan rentang referensi konfigurasi untuk lini lengkap pakan pelet dan pakan akuakultur berkapasitas 1–30 t/jam; parameter disesuaikan dengan formula, sifat fisik bahan baku, dan kondisi kelistrikan setempat. Saat pengadaan, acuan harus berupa dokumen perhitungan proses dan catatan operasi untuk material sejenis yang disediakan pemasok. Titik berat pemeriksaan bukan pada apakah tabel parameter terlihat bagus, melainkan pada apakah setiap parameter memiliki kondisi pengujian dan didukung data operasi yang dapat ditelusuri. Untuk proyek premix dan konsentrat, juga perlu memberikan perhatian tambahan pada koefisien variasi keseragaman pencampuran, akurasi sistem penambahan cairan, dan desain pembersihan untuk mencegah kontaminasi silang.
| Kategori Perangkat | Rentang referensi parameter kunci | Bahan yang cocok | Poin Penting Pemeriksaan Pengadaan |
| Mesin penghancur tipe tetes air | Ukuran lubang ayakan 0,8–3,0 mm; tingkat keseimbangan dinamis rotor dan material pelat pemukul harus disertai catatan pengujian. | Jagung, bungkil kedelai, tepung ikan, pelet daur ulang | Distribusi ukuran partikel penggilingan halus, waktu penggantian layar saringan, kenaikan suhu bantalan. |
| Mixer poros ganda | Batch 500–2000 kg; waktu pencampuran 60–120 s; koefisien variasi keseragaman CV ≤5% | Pakan bubuk, premix, konsentrat | Tingkat residu, kemampuan penambahan cairan, kemudahan pembersihan dan pergantian batch |
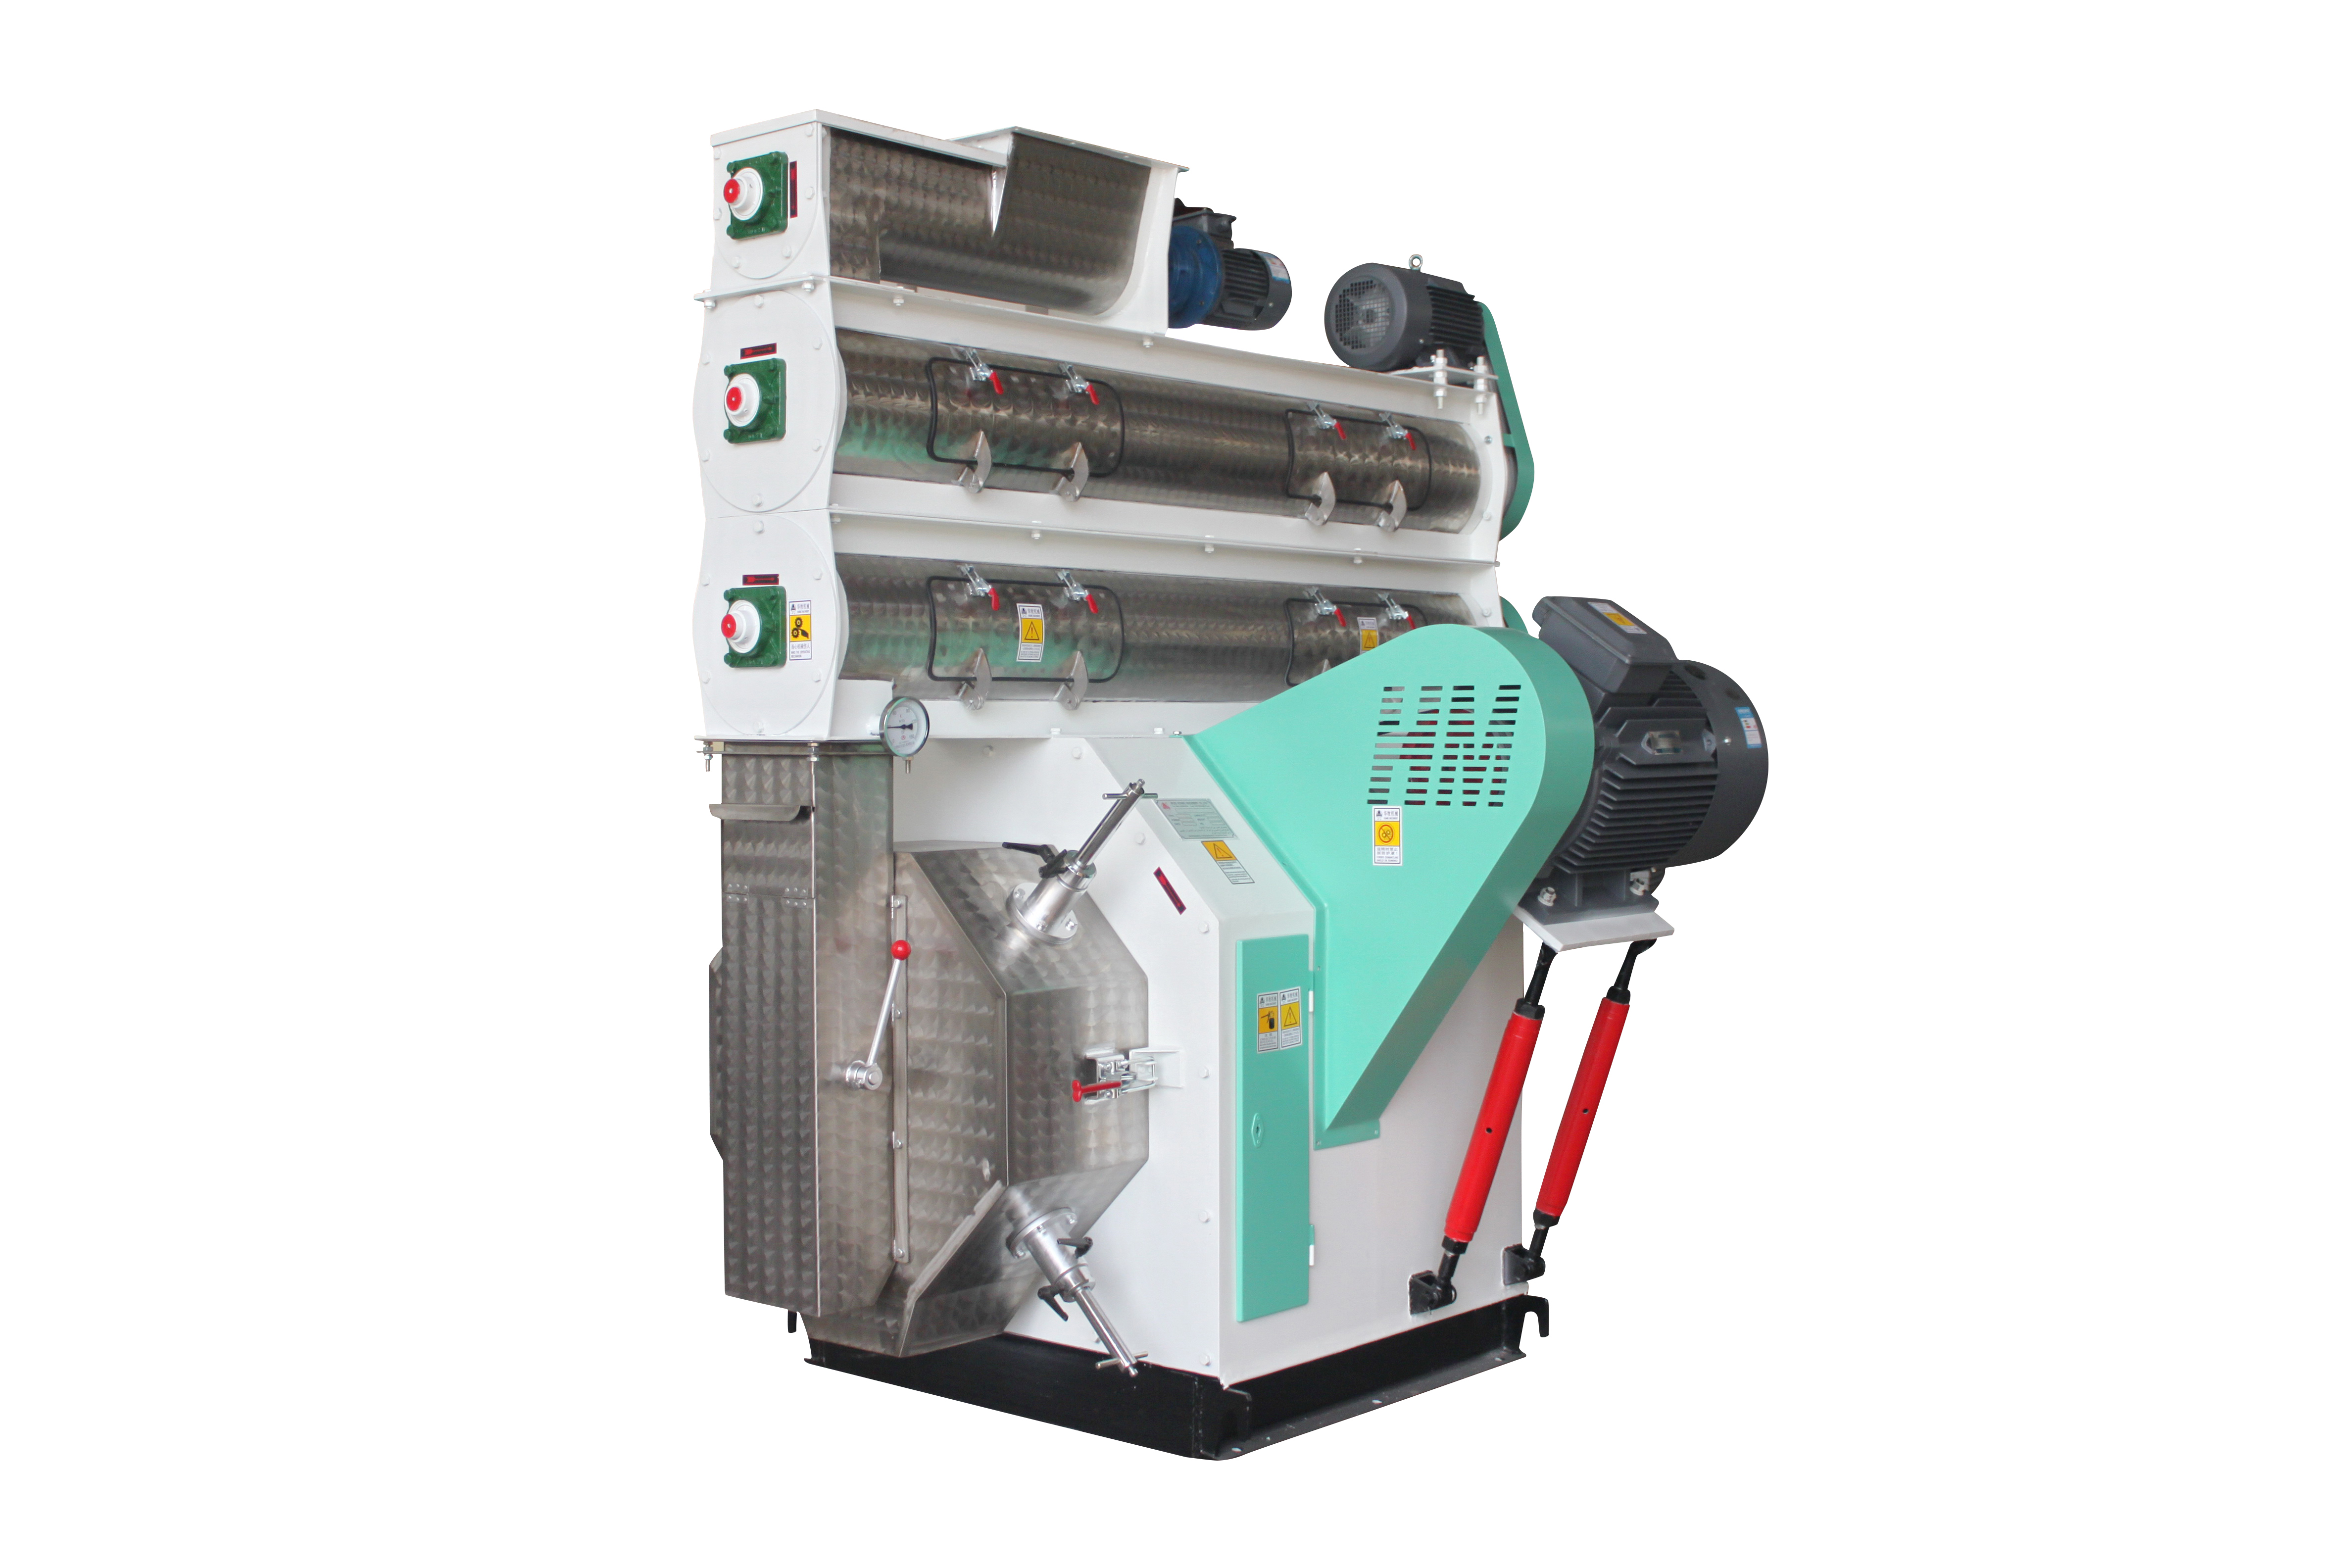
| Mesin pelet cetakan cincin | Kelas diameter dalam die cincin 420/508 mm; motor utama 90–250 kW; rasio kompresi lubang cetakan disesuaikan dengan formula. | Pakan pelet ternak dan unggas, pelet keras untuk akuakultur | Kesesuaian rasio kompresi dengan bahan baku, material die cincin dan rol penekan, konsumsi listrik per ton bahan |
| Pendingin | Struktur aliran berlawanan; suhu material keluar mesin tidak lebih tinggi dari suhu ruang +5 °C; pemulihan kadar air setelah pendinginan stabil. | bahan butiran | Keseragaman pendinginan, kesesuaian aliran udara, menghindari retakan partikel |
| Pengayakan dan Penghancuran | Konfigurasi saringan dua lapis; target pengendalian kadar bubuk ≤2%; laju aliran balik bubuk halus dapat disesuaikan | Bahan pelet, bahan cacahan | Spesifikasi ayakan, kadar bubuk produk jadi, proporsi bahan daur ulang |
Desain proses lini lengkap juga harus mencakup bagian pembersihan, conditioning, sistem uap, dan dedusting. Kualitas uap pada tahap conditioning (kejenuhan dan stabilitas tekanan) berpengaruh nyata terhadap daya tahan pelet; saat pengadaan, pemasok harus diminta menyediakan estimasi konsumsi uap dan saran tata letak perpipaan. Desain dedusting dan jaringan udara berkaitan dengan lingkungan ruang produksi dan biaya operasi jangka panjang. Untuk proyek pakan akuakultur, kehalusan penggilingan, suhu conditioning, dan rasio kompresi ring die perlu dikonfirmasi secara bersamaan; penyesuaian salah satu faktor secara terpisah dapat menyebabkan fluktuasi PDI. Disarankan untuk melampirkan diagram alir proses lini lengkap, tata letak peralatan, dan tabel beban listrik dalam perjanjian teknis sebagai dokumen acuan untuk instalasi, commissioning, dan penerimaan selanjutnya.
Bagi para pengambil keputusan pengadaan di luar negeri, proses pemilihan dapat diuraikan menjadi lima langkah yang dapat diserahkan dan dapat ditinjau ulang, dengan setiap langkah memiliki dokumen keluaran yang jelas untuk memudahkan tinjauan lintas departemen dan pertanggungjawaban di kemudian hari.
Tiga prinsip inti diterapkan secara konsisten: proses ditentukan oleh bahan baku, setiap komitmen kapasitas harus disertai prasyarat sifat fisik bahan baku; penerimaan ditentukan berdasarkan data, menolak penerimaan hanya berdasarkan penampilan dan kesan uji coba mesin; tanggung jawab ditentukan berdasarkan dokumen, mengubah komitmen lisan menjadi lampiran teknis dan catatan penerimaan. Proyek yang mengikuti kerangka ini, dalam sampel survei, tingkat insiden sengketa penerimaan turun sekitar 35%, dan masa ramp-up produksi rata-rata memendek sekitar 30%. Jika perlu memverifikasi lebih lanjut konfigurasi peralatan dan detail proses, dapatUntuk informasi lebih lanjut, silakan kunjungi situs web resmi: www.huamufeedmachinery.com。
Q1: Bagaimana seharusnya memprioritaskan ISO 9001 dan sertifikasi CE?
A: Pertama, periksa sistem manajemen mutu ISO 9001, dengan fokus utama pada apakah ruang lingkup sertifikasi mencakup desain dan manufaktur mesin pakan, apakah nomor sertifikat dapat diverifikasi melalui saluran publik lembaga sertifikasi, serta apakah masa berlaku dan catatan audit pengawasan berkesinambungan. Selanjutnya, perhatikan persyaratan wajib pasar sasaran: untuk ekspor ke Uni Eropa, perlu memperhatikan Directive Mesin 2006/42/EC dan dokumen terkait penilaian risiko EN ISO 12100, serta meminta deklarasi kesesuaian dan daftar dokumen teknis. Sertifikasi adalah syarat masuk, bukan jaminan kinerja; disarankan untuk mengevaluasi dokumen sistem bersama catatan pengujian dan data operasional proyek tertentu, dan menghindari pengambilan keputusan hanya berdasarkan gambar sertifikat.
Q2: Bagaimana cara memverifikasi kapasitas produksi dan konsumsi listrik per ton bahan yang dijanjikan oleh pemasok?
A: Meminta pemasok untuk menyediakan catatan operasi kontinu dengan formula yang sama atau mendekati, mencantumkan kadar air bahan baku, berat jenis curah, rasio kompresi lubang cetakan, dan suhu pengondisian; dalam kontrak disepakati uji beban kontinu selama 72 jam, menggunakan meter listrik independen, dan data dikonfirmasi dengan tanda tangan kedua pihak. Dapat diminta video pengujian, laporan pengukuran pihak ketiga, atau mengatur kunjungan lapangan ke proyek sejenis. Jika catatan formula mendekati tidak dapat disediakan, klausul jaminan kapasitas produksi dan cara penanganan jika tidak memenuhi standar harus ditetapkan dalam lampiran teknis, serta disediakan masa komisioning untuk koreksi parameter.
Q3: Apa saja yang perlu diperhatikan dalam ketentuan layanan pascajual untuk proyek luar negeri?
A: Disarankan untuk memperjelas empat hal: waktu respons dan saluran dukungan jarak jauh, dengan membedakan batas waktu respons untuk hari kerja dan untuk penghentian darurat; daftar suku cadang dan rekomendasi stok pengaman, di mana suku cadang aus seperti ring die, roller, bilah hammer, dan layar ayakan harus mencantumkan spesifikasi dan siklus pasokan; pengaturan instalasi, commissioning, dan pelatihan, termasuk jumlah personel yang hadir, jumlah hari, jam pelatihan, dan bahasa manual operasi; cakupan garansi dan penetapan tanggung jawab, dengan membedakan suku cadang aus dan komponen utama, serta menyepakati proses perbaikan dan penanggung jawab biaya apabila hasil penerimaan tidak memenuhi standar. Memasukkan hal-hal tersebut ke dalam lampiran kontrak dapat secara signifikan mengurangi biaya komunikasi setelah produksi dimulai.
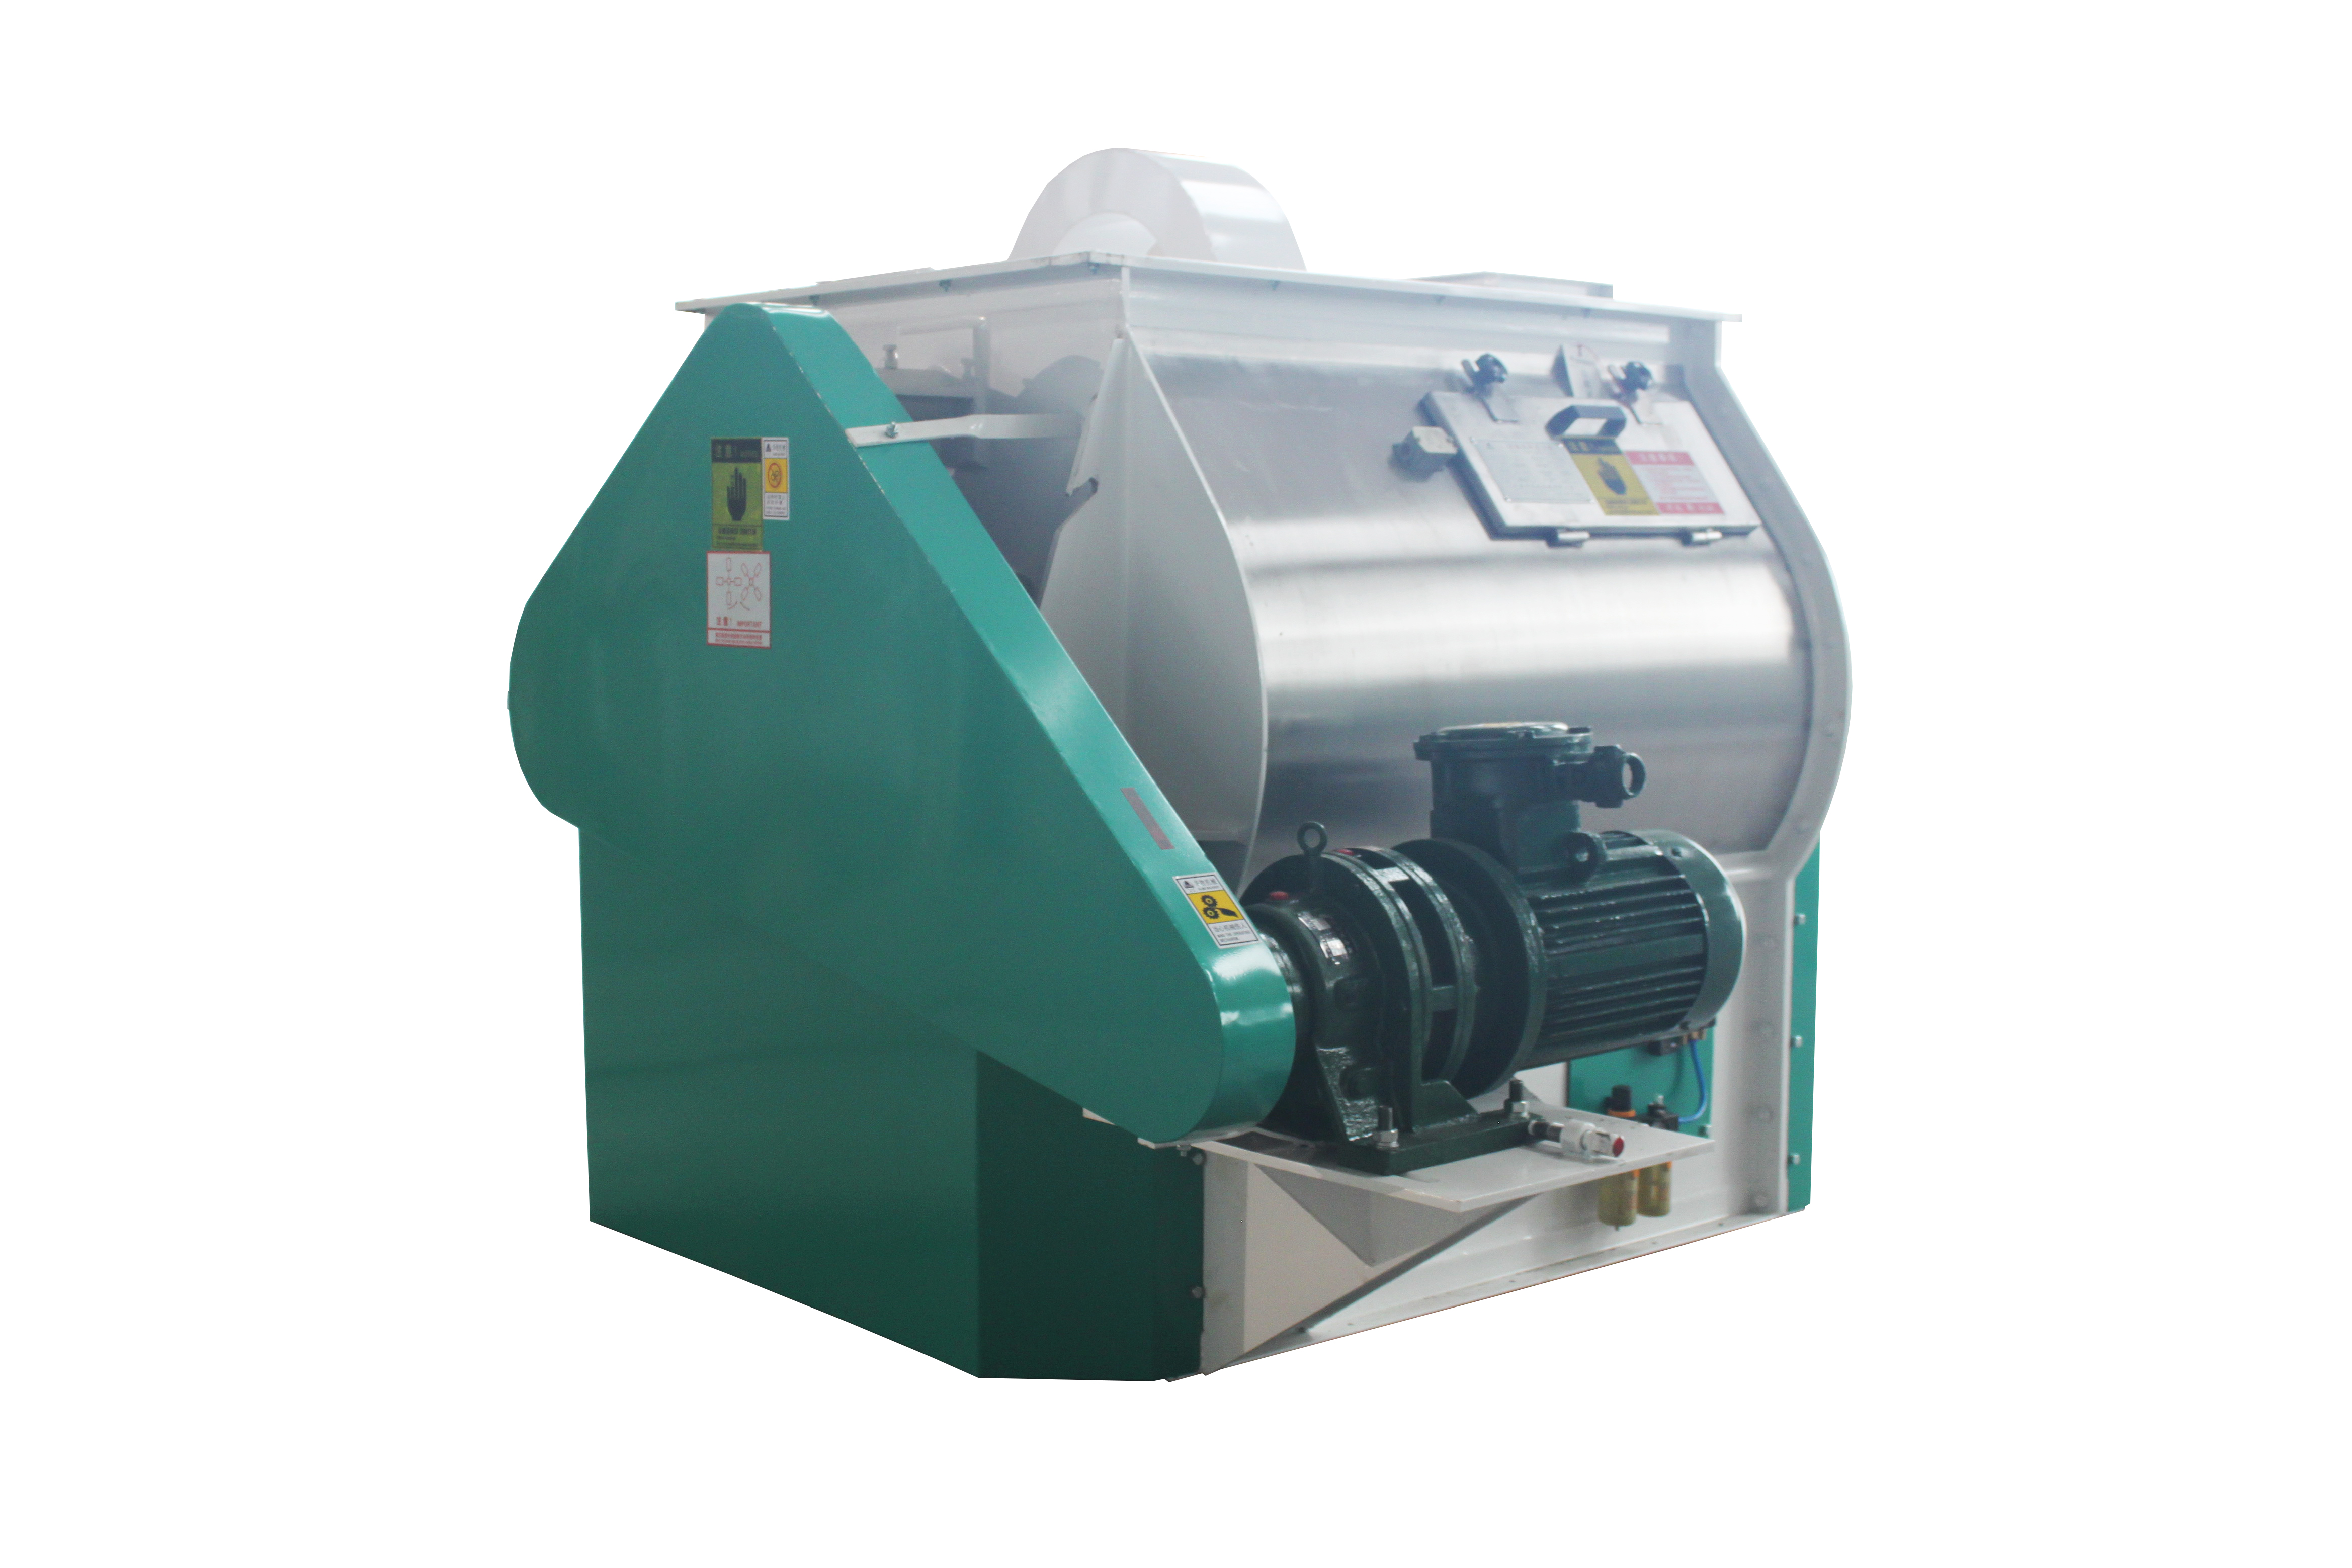
Jiangsu Huamu Machinery Co., Ltd. terletak di Xibei, Wuxi, Provinsi Jiangsu, dengan akses transportasi yang nyaman dan kondisi lokasi yang baik. Perusahaan ini berfokus pada pembuatan mesin pakan, desain, instalasi, dan komisioning lini produksi pakan, serta menjunjung tinggi filosofi bisnis mengutamakan pelanggan dan berkembang bersama, dengan menyediakan peralatan berkualitas stabil dan layanan yang menyeluruh bagi industri pakan. Dalam strategi pengembangan, perusahaan bekerja sama dengan perusahaan di bidang mesin pakan, menghimpun tenaga profesional, dan aktif melakukan kerja sama teknis dengan banyak universitas dan sekolah pascasarjana, sehingga membentuk rangkaian produk yang cukup lengkap, termasuk mesin pelet cetakan cincin, mesin penghancur tipe water drop, mixer dua poros, pendingin, unit lengkap aditif premix, unit lengkap pakan pelet ternak dan unggas, serta unit lengkap pakan akuakultur.
Perusahaan memiliki tim desain, produksi, dan instalasi yang berpengalaman, serta mampu merancang dan memproduksi proyek rekayasa berbagai jenis pakan bubuk, premix, pakan pelet, dan pakan akuakultur khusus dengan kapasitas 1–30 t/jam. Perusahaan dapat melakukan konfigurasi proses dan penyetelan di lokasi sesuai karakteristik bahan baku dan kebutuhan kapasitas pelanggan. Dengan prinsip mengutamakan pelanggan dan berkembang bersama, perusahaan terus menyempurnakan sistem manufaktur dan layanan. Kami menyambut pelanggan lama dan baru untuk mengunjungi pabrik, melakukan inspeksi, dan berdiskusi kerja sama. Untuk informasi lebih lanjut mengenai konfigurasi peralatan, solusi proses, atau studi kasus proyek, silakan berkomunikasi melalui saluran resmi.
Pelajari lebih lanjut, silakan kunjungiwww.huamufeedmachinery.com,atau melalui situs web resmi untuk meninggalkan pesan guna memperoleh materi pemilihan model dan dokumentasi teknis. Alamat perusahaan: Kotapraja Xibei, Kota Wuxi, Provinsi Jiangsu.
Jiangsu Huamu Machinery Co., Ltd. terletak di Xibei Town, Wuxi City, yang memiliki akses transportasi yang mudah dan lokasi yang strategis. Perusahaan ini bergerak secara profesional dalam pembuatan peralatan mesin pakan ternak dan dapat menangani seluruh proses bisnis mulai dari perencanaan desain,...
No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok.