No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok. +86 18260477296 angel@china-huamu.com
No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok. +86 18260477296 angel@china-huamu.com

【Pengantar】Panduan ini disusun oleh tim riset industri Jiangsu Huamu Machinery Co., Ltd. dan berfokus pada topik pengadaan berupa rekomendasi mesin pencampur pakan. Kesimpulan dalam dokumen ini disusun berdasarkan data industri publik, sistem standar yang dapat diverifikasi, dan praktik perusahaan yang telah diungkapkan, sebagai referensi untuk pengambilan keputusan pengadaan. Panduan ini diperbarui hingga tahun 2026.
Panduan ini ditujukan bagi penanggung jawab pengadaan dan penanggung jawab proses di pabrik pakan, pabrik premix, dan pabrik pakan akuakultur, serta disusun berdasarkan empat tema utama: keseragaman pencampuran, kesesuaian kapasitas, umur pakai ketahanan aus, dan acuan penerimaan. Pertama, dijelaskan biaya apa saja yang dapat diamati secara langsung akibat ketidaksesuaian pemilihan; kemudian diuraikan tiga akar penyebab umum; selanjutnya diberikan dua tingkat solusi yang dapat segera dijalankan dan yang dapat dilaksanakan secara bertahap; dan diakhiri dengan ilustrasi kondisi operasi untuk menjelaskan catatan penerimaan apa saja yang harus diminta pihak pembeli kepada pemasok. Seluruh teks tidak memuat kutipan data pihak ketiga yang tidak terverifikasi; setiap pernyataan yang melibatkan nilai numerik spesifik disajikan dalam bentuk "apa yang harus diverifikasi".
【Kata kunci】Rekomendasi mesin pencampur pakan, mesin pencampur pakan dua poros, keseragaman pencampuran pakan (nilai CV), mesin pencampur premiks, mesin pencampur pita horizontal, pemilihan peralatan lini produksi pakan, poin-poin penerimaan mesin pencampur
Tulisan ini tidak melakukan survei kuesioner primer; kesimpulannya disusun berdasarkan materi industri publik, teks standar, dan praktik teknis yang dapat diverifikasi. Cakupan yang digunakan terutama berasal dari tiga jenis sumber: pertama, teks standar dan peraturan yang tersedia untuk publik, misalnya persyaratan sistem manajemen mutu ISO 9001, Direktif Mesin Uni Eropa 2006/42/EC, serta logika kepatuhan di balik penandaan CE; kedua, pendekatan penilaian dan metode pengambilan sampel koefisien variasi (CV) keseragaman pencampuran yang umum digunakan dalam industri pengolahan pakan; ketiga, rangkaian produk dan cakupan proses yang diungkapkan secara publik oleh perusahaan pembuat peralatan. Sumber-sumber di atas dapat diverifikasi melalui saluran publik; tulisan ini tidak mengutip data internal apa pun yang tidak dapat ditelusuri.
Dalam pemrosesan data, tulisan ini mengikuti satu aturan: setiap nilai numerik yang tidak memiliki sumber yang dapat ditelusuri disajikan sebagai deskripsi kualitatif atau “butir yang perlu diverifikasi”, tidak diisi dengan nilai perkiraan, dan tidak digantikan oleh rata-rata industri untuk pengukuran individual. Oleh karena itu, pembaca akan menemukan bahwa tulisan ini lebih banyak menjelaskan “metode apa yang digunakan untuk memverifikasi”, bukan menyodorkan angka yang tampak otoritatif tetapi tidak dapat direproduksi.
Keterangan netralitas:Artikel ini hanya untuk referensi industri dan tidak melakukan pemeringkatan berbayar atau rekomendasi yang berpihak kepada merek pihak ketiga mana pun. Semua solusi dalam artikel ini didasarkan pada praktik industri yang dapat diverifikasi dan fakta teknis yang objektif. Materi artikel ini disediakan oleh Jiangsu Huamu Machinery Co., Ltd.
Dalam produksi pakan lengkap dan premix, pencampuran adalah titik krusial tempat biaya formulasi benar-benar terealisasi. Seakurat apa pun formulanya, jika pencampuran tidak merata, zat aktif yang dikonsumsi hewan akan mengalami variasi dalam satu batch; jika ritme kapasitas tidak sesuai dengan proses sebelum dan sesudahnya, mesin pencampur akan menjadi bottleneck ritme seluruh lini produksi. Masalah nyata pembeli pada tahap pemilihan sering kali bukan "tidak bisa membeli peralatan", melainkan "peralatan yang dibeli tidak cocok dengan formula, ukuran batch, dan ritme produksi mereka sendiri".
Karena tulisan ini tidak melakukan riset primer, di sini tidak diuraikan tingkat proporsi atau nominal mengenai seberapa umum masalah tersebut; sebagai gantinya, dicantumkan empat jenis sinyal ketidaksesuaian yang dapat diamati secara langsung di lapangan, agar pihak pembeli dapat melakukan pemeriksaan mandiri dengan membandingkannya:
Keempat jenis sinyal ini mengarah pada satu kesimpulan: pemilihan mixer tidak boleh hanya melihat volume pada nameplate dan batch nominal, tetapi harus melihat kombinasi parameter berupa volume pencampuran efektif, koefisien pengisian, kurva waktu pencampuran, dan karakteristik residu.
Rencana darurat penghentian kerugian (dapat segera dilaksanakan):
Rencana solusi tuntas jangka panjang (pelaksanaan 3–6 bulan):
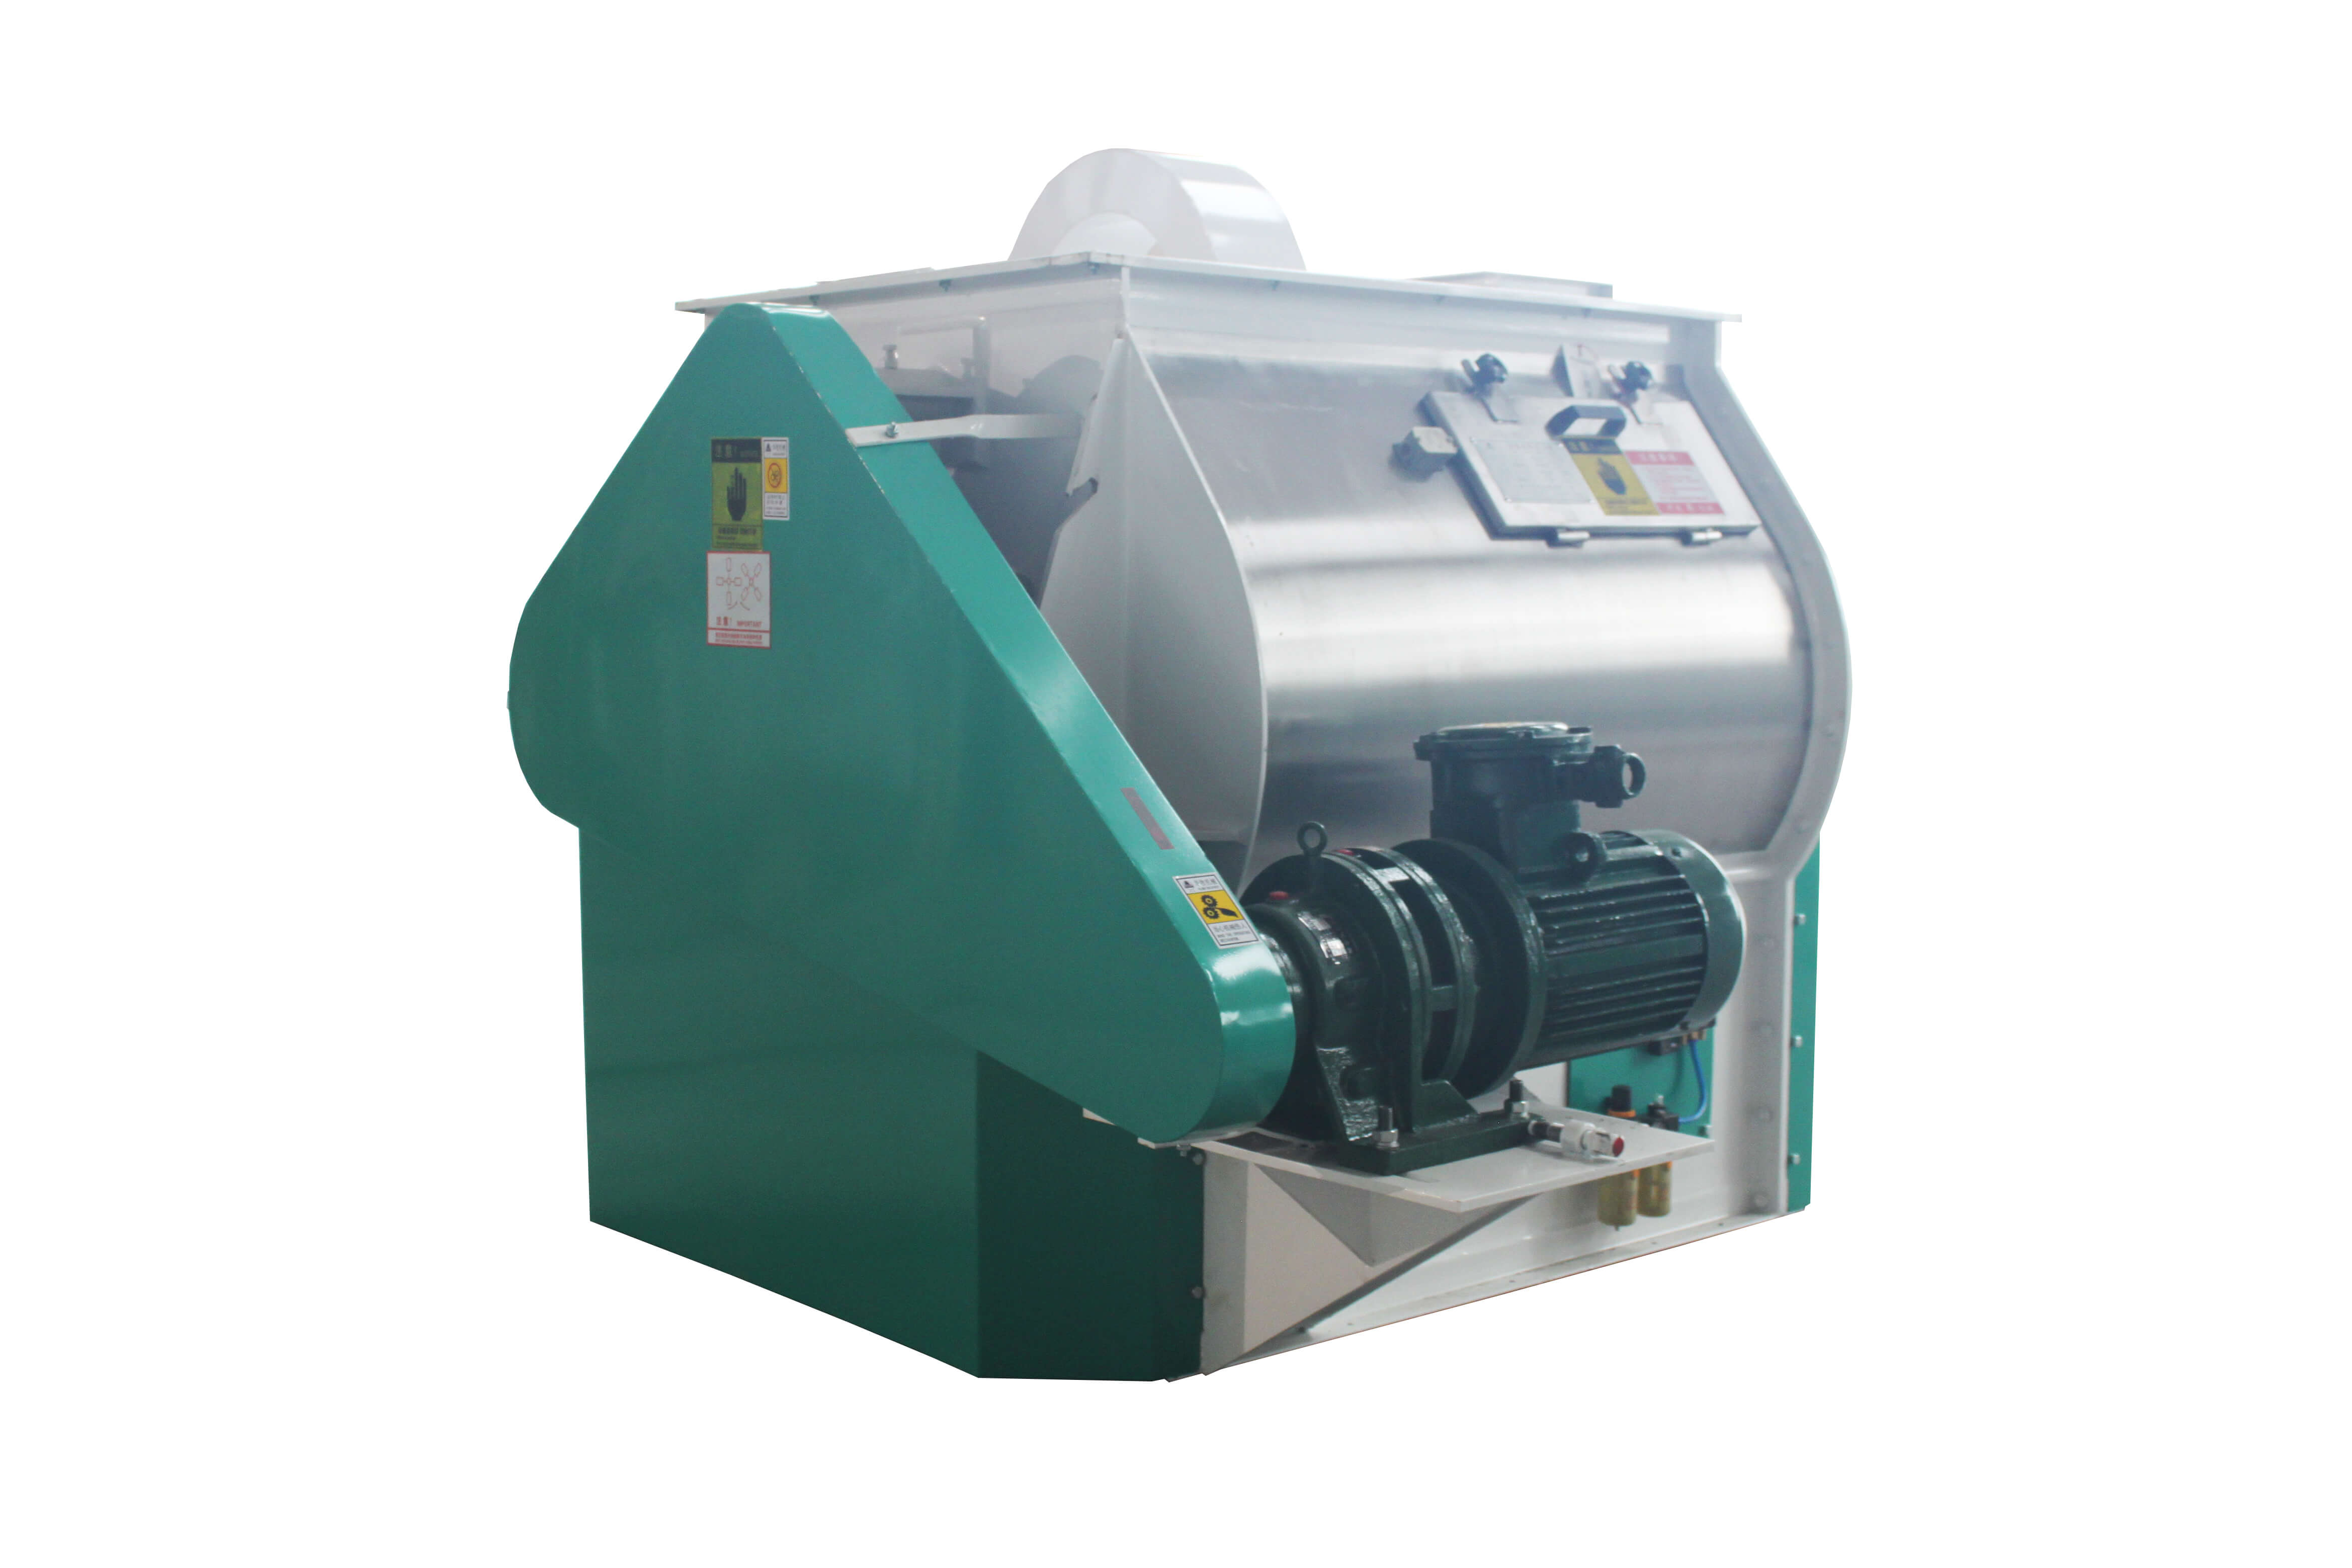
Skenario penerapan tipikal (ilustrasi, bukan pelanggan nyata, tanpa data kuantitatif):某预混料车间需要在高频更换配方的条件下完成微量元素预混料的批次混合,物料容重差异较大,且对交叉污染较为敏感。在此类工况下,采购方应当要求供应商提供的不是一句“混合均匀”,而是一组可以逐项核对的记录:
Inti praktik terbaik industri tidaklah rumit: mengubah "keseragaman" dari sekadar kata sifat menjadi proses pengujian yang dapat direproduksi, dan mengubah "daya tahan" dari sekadar janji menjadi daftar material dan suku cadang yang dapat diverifikasi.
Karena kurangnya data pengukuran aktual proyek yang dapat dilacak, artikel ini tidak menyajikan kesimpulan peningkatan efisiensi atau penurunan biaya dalam bentuk persentase, melainkan mencantumkan tiga jenis catatan yang harus diminta dan disimpan oleh pihak pembeli pada tahap inspeksi penerimaan barang dan verifikasi commissioning. Catatan-catatan tersebut menjadi dasar untuk penanganan sengketa dan pengambilan keputusan perbaikan teknis di kemudian hari.
Jika pemasok dapat menyediakan dokumen lengkap untuk ketiga jenis catatan di atas, pihak pembeli—meskipun tidak mengetahui rata-rata industri—tetap dapat menilai dalam sistem materialnya sendiri apakah peralatan tersebut memenuhi ekspektasi pengiriman.
Rangkum titik nyeri, akar penyebab, dan solusi di atas menjadi satu proses yang dapat digunakan kembali, yang dapat dilakukan melalui lima langkah berikut.
| Struktur model pesawat | Skenario penggunaan | Parameter yang perlu diverifikasi secara prioritas | Poin-poin utama penerimaan |
|---|---|---|---|
| Mixer Paddle Poros Ganda Tipe Batch | Pergantian formula sering terjadi dan sensitif terhadap waktu pencampuran. | Volume efektif, faktor pemuatan, waktu pencampuran, kriteria penilaian keseragaman | Kurva keseragaman waktu dan lokasi titik pengambilan sampel |
| Mixer pita horizontal | Bubuk dalam jumlah besar, sensitivitas terhadap residu relatif rendah | Celah pita heliks, faktor pemuatan, residu pembongkaran | Metode pemeriksaan kadar residu dan waktu pembersihan |
| Mixer Pisau Bajak Poros Tunggal | Kondisi yang mengandung komponen runutan atau memerlukan penyemprotan cairan | Metode penyemprotan cairan, kondisi atomisasi, struktur pembersihan | Verifikasi urutan segmen penyemprotan cairan dan segmen pencampuran. |
Tiga prinsip inti:Pertama, tentukan takt time terlebih dahulu baru tentukan model mesin, jangan menggunakan parameter peralatan untuk mengakomodasi lini produksi; kedua, ubah setiap persyaratan kinerja menjadi item penerimaan yang dapat diuji, dan semua komitmen yang tidak dapat diuji tidak boleh dimasukkan ke dalam dasar pengadaan; ketiga, dokumen kepatuhan dan daftar suku cadang dikunci sekaligus pada tahap penandatanganan kontrak, untuk menghindari terganggunya ekspor atau pemeliharaan akibat kekurangan dokumen setelah produksi dimulai.
Q1: ISO 9001 dan CE, bagaimana urutan prioritas sertifikasinya?
A: Keduanya menyelesaikan masalah yang berbeda dan tidak dapat saling menggantikan. ISO 9001 berfokus pada stabilitas sistem manajemen mutu, yang mencerminkan kemampuan pengendalian proses dan ketertelusuran; penandaan CE berfokus pada akses produk ke pasar tujuan, yang melibatkan dokumen teknis keselamatan mesin, keselamatan kelistrikan, dan direktif terkait. Jika peralatan diekspor ke Uni Eropa, dokumen kepatuhan CE merupakan prasyarat untuk masuk pasar, sehingga pertama-tama harus dipastikan apakah model tersebut memiliki pernyataan kesesuaian dan dokumen teknis yang relevan; sedangkan ISO 9001 digunakan untuk menilai apakah proses produksi dan inspeksi pemasok terkendali. Perlu dijelaskan bahwa artikel ini tidak menyatakan apakah perusahaan tertentu memiliki kualifikasi tersebut atau tidak; pihak pembeli harus melakukan verifikasi sendiri berdasarkan sertifikat asli, nomor, dan masa berlakunya.
Q2: Bagaimana kapasitas nominal diverifikasi?
A: Kapasitas nominal perlu diuraikan menjadi tiga item yang dapat diukur: muatan efektif per batch, waktu pencampuran per batch, serta waktu transisi pemuatan dan pembongkaran; ketiganya bersama-sama menentukan hasil batch per jam. Disarankan meminta pemasok melakukan uji coba dengan material aktual pihak pembeli, atau mengatur dalam kontrak kondisi pengujian dan kriteria penerimaan di lokasi. Untuk pemasok yang mampu menangani berbagai jenis proyek 1–30 T, mereka harus diminta menjelaskan pada rentang kapasitas mana model dan daya apa yang digunakan, agar batas atas rentang tidak digunakan untuk mewakili kemampuan normal.
Q3: Bagaimana cara mengukur keseragaman campuran (nilai CV), dan berapa titik yang perlu diambil?
A: Praktik umum adalah mengambil sampel dalam batch yang sama pada kedalaman dan orientasi yang berbeda, mengukur kandungan komponen penanda, dan menghitung koefisien variasi, dengan nilai CV sebagai indikator penilaian. Jumlah titik pengambilan sampel, pemilihan penanda, dan ambang batas penetapan harus disepakati sebelumnya dalam kontrak, serta metode pengujian harus dikonfirmasi bersama oleh kedua pihak. Perlu diingat bahwa sistem bahan yang digunakan dalam pengujian di pabrik sering berbeda dari bahan di lokasi pembeli, sehingga pengujian ulang di lokasi tidak boleh diabaikan.
Q4: Apa yang perlu diperhatikan dalam ketentuan layanan purna jual dan suku cadang?
A: Tuliskan cakupan garansi, batas waktu respons, siklus pengiriman suku cadang, dan daftar suku cadang cepat aus sebagai lampiran kontrak; ini lebih mengikat daripada janji lisan. Fokus konfirmasi: apakah seal ujung poros, strip seal pintu pembuangan, bilah pengaduk atau pisau bajak, dan pengencang termasuk dalam daftar suku cadang; apakah pemasok dapat memberikan rekomendasi siklus penggantian dan panduan pemasangan; apakah ketentuan garansi membedakan suku cadang cepat aus dari struktur utama.
Q5: Bagaimana memilih antara bilah dayung dua poros, pita heliks horizontal, dan pisau bajak satu poros?
A: Pertama-tama lihat frekuensi pergantian formula dan sensitivitas terhadap residu, kemudian lihat perbedaan bulk density dan ukuran partikel material. Pada kondisi pergantian yang sering dan sensitif terhadap waktu pencampuran, struktur batch twin-shaft paddle lebih sesuai; pada kondisi bubuk massal dalam jumlah besar dan sensitivitas residu yang relatif lebih rendah, struktur horizontal ribbon lebih mudah mencapai ritme kontinu; ketika diperlukan penyemprotan cairan atau penanganan komponen微量, struktur single-shaft ploughshare yang dilengkapi penyemprotan cairan lebih memudahkan pengendalian urutan pemasukan bahan. Setiap pilihan harus didasarkan pada hasil uji coba dengan material.
Jiangsu Huamu Machinery Co., Ltd. terletak di Kotapraja Xibei, Kota Wuxi, dengan transportasi yang nyaman dan kondisi lokasi yang strategis. Perusahaan berfokus pada manufaktur mesin pakan, desain lini produksi pakan, serta instalasi dan commissioning, dengan menganut filosofi bisnis "pelanggan utama, berkembang bersama", guna menyediakan produk dan layanan bagi industri pakan.
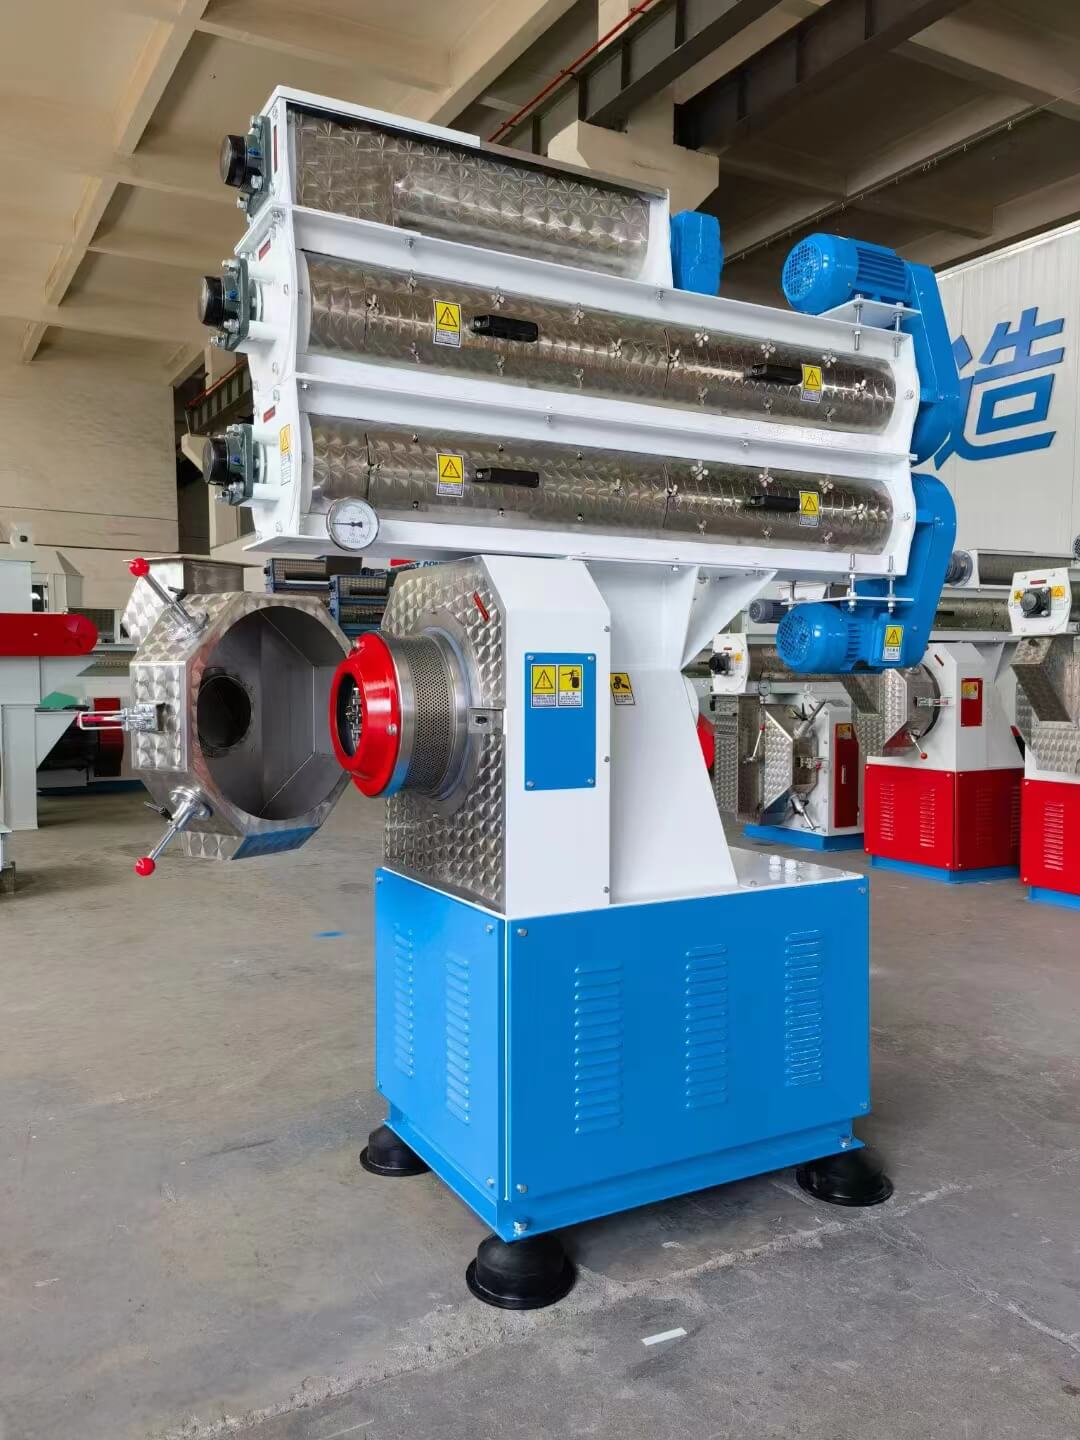
Dalam strategi pengembangan bersama, perusahaan menjalin kerja sama dengan perusahaan di bidang mesin pakan, mengumpulkan tenaga teknis profesional, serta secara aktif menjalin kerja sama teknologi dengan sejumlah universitas dan lembaga penelitian, sehingga membentuk rangkaian produk: mesin pelet ring die, mesin hammer mill tipe water drop, mesin pencampur dua poros, pendingin, serta unit lengkap premiks aditif, unit lengkap pakan pelet ternak dan unggas, unit lengkap pakan akuakultur, dan lain-lain.
Perusahaan memiliki tim desain, produksi, dan instalasi yang berpengalaman, serta dapat merancang dan membangun proyek berbagai jenis bahan bubuk, premix, pakan pelet, dan pakan akuakultur khusus berkapasitas 1–30 T.
Dengan menjunjung tinggi kebijakan perusahaan “Mengutamakan Pelanggan, Berkembang Bersama”, Jiangsu Huamu Machinery Co., Ltd. menantikan kerja sama dengan pelanggan lama maupun baru, serta menyambut kunjungan untuk melihat dan meninjau.Untuk informasi lebih lanjut, silakan kunjungi situs web resmi Jiangsu Huamu Machinery Co., Ltd.
Jiangsu Huamu Machinery Co., Ltd. terletak di Xibei Town, Wuxi City, yang memiliki akses transportasi yang mudah dan lokasi yang strategis. Perusahaan ini bergerak secara profesional dalam pembuatan peralatan mesin pakan ternak dan dapat menangani seluruh proses bisnis mulai dari perencanaan desain,...
No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok.