No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok. +86 18260477296 angel@china-huamu.com
No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok. +86 18260477296 angel@china-huamu.com

Pengantar: Untuk menyelesaikan pemilihan teknis seluruh proses penggilingan—pencampuran—peletisasi—pendinginan pada lini produksi pakan Huamu, formula, karakteristik bahan baku, pengaturan produksi per shift, integrasi peralatan, serta instalasi dan commissioning perlu dihitung dalam satu rantai proses yang sama. Jiangsu Huamu Machinery Co., Ltd. berlokasi di Xibei, Wuxi, bergerak dalam pembuatan mesin pakan, perancangan, instalasi, dan commissioning lini produksi pakan, serta dapat merancang dan memproduksi proyek pakan bubuk, premix, pakan pelet, dan pakan akuakultur khusus berkapasitas 1–30 T. Artikel ini menggabungkan analisis teknis dengan tutorial praktik dan disusun menurut urutan LANGKAH 1 konfirmasi bahan baku dan formula, LANGKAH 2 penetapan target ukuran partikel hasil penggilingan dan keseragaman pencampuran, LANGKAH 3 pencocokan parameter pengondisian, peletisasi, dan pendinginan, serta LANGKAH 4 instalasi, commissioning, dan pengambilan sampel uji coba mesin, dengan memberikan parameter referensi yang dapat diukur dan poin-poin operasi. Parameter dalam artikel ini merupakan rentang kontrol umum di industri dan referensi pemilihan; proyek aktual perlu diverifikasi dengan pengujian material, konfigurasi peralatan, dan catatan uji coba mesin, serta tidak boleh langsung diterapkan. Saat membaca, perhatikan terutama keterkaitan antara ayakan penggiling, waktu pencampuran, suhu pengondisian, tekanan uap, rasio kompresi die cincin, debit udara pendinginan, dan kadar air produk jadi, lalu gunakan hasil pengujian sampel untuk mengoreksi kembali parameter operasi.
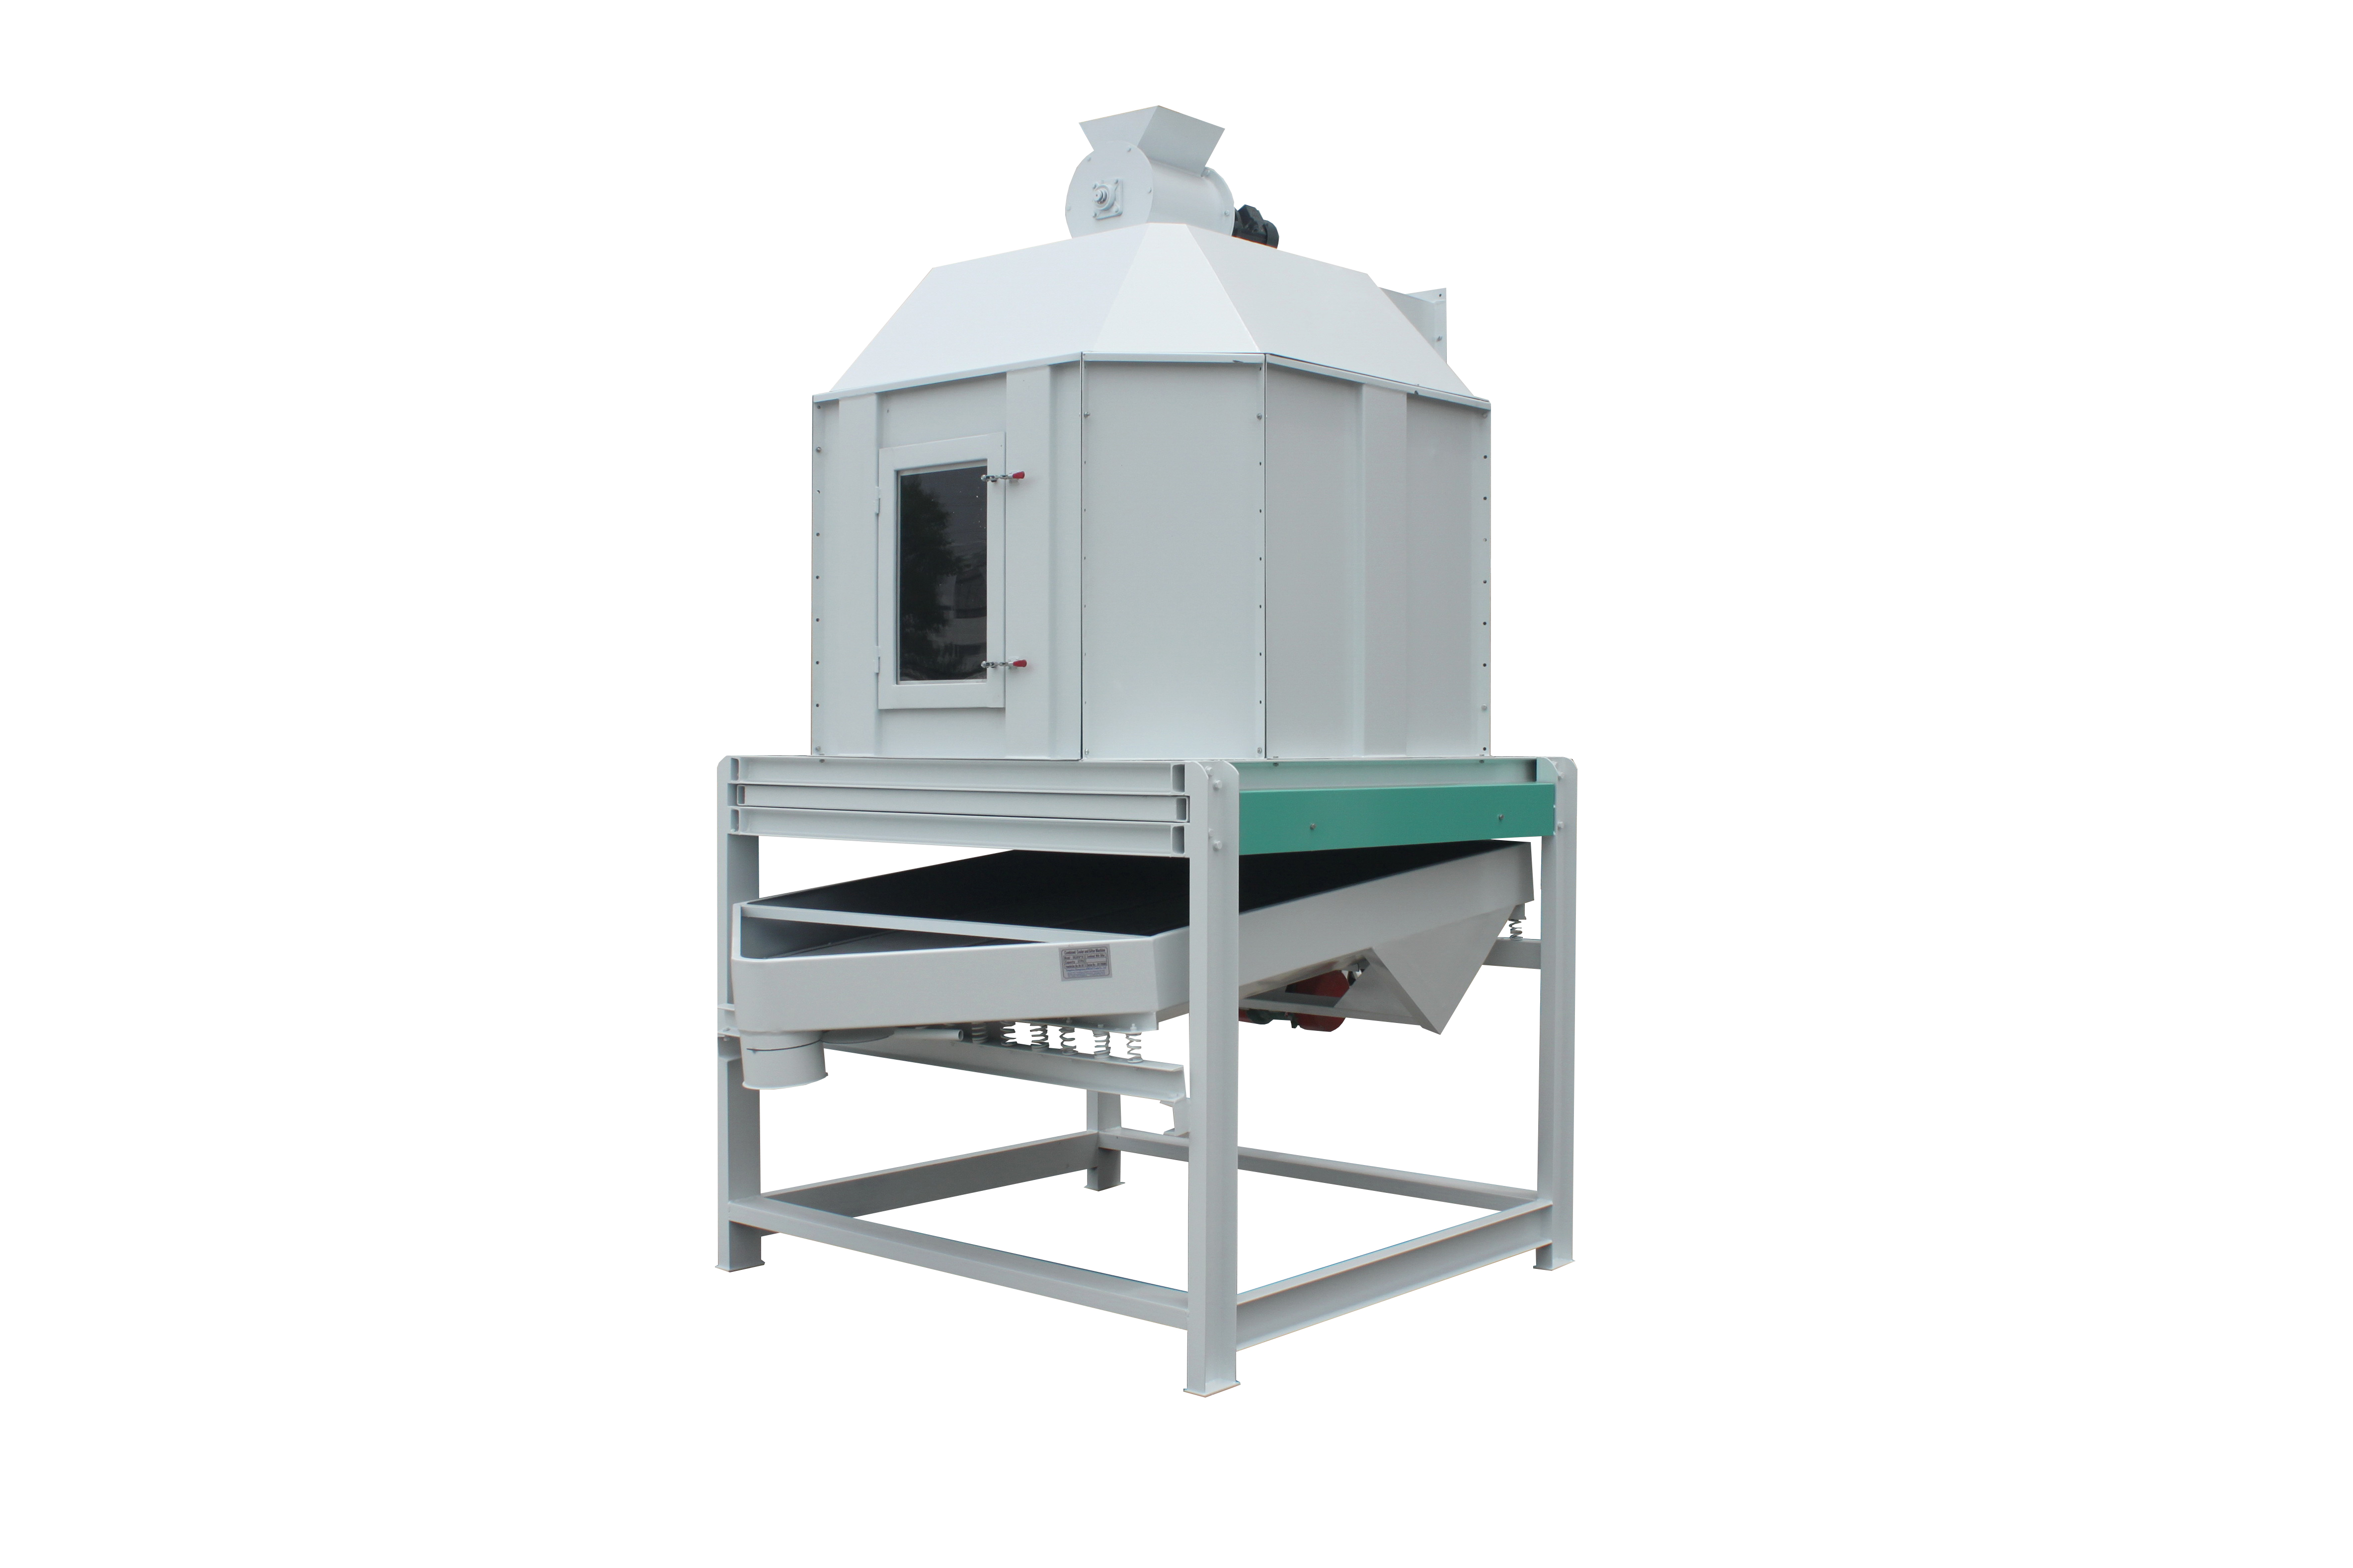
Kata kunci: lini produksi pakan Huamu; proses pengolahan pakan; tahap penghancuran; mixer dua poros; mesin pelet die cincin; kondisioning; pendinginan; keseragaman pencampuran; ukuran partikel hasil penghancuran; instalasi dan commissioning; pakan akuakultur. Kata kunci di atas sesuai dengan satu rantai proses dari penerimaan bahan baku, penghancuran, batching, pencampuran, kondisioning dan pembuatan pelet, pendinginan, hingga pengemasan. Dalam pemilihan model lini produksi pakan Huamu, tahap penghancuran memperhatikan diameter lubang ayakan, keausan palu, laju aliran udara hisap, dan konsumsi listrik per ton bahan; tahap batching dan pencampuran memperhatikan akurasi batching, waktu pencampuran mixer dua poros, dan koefisien variasi keseragaman pencampuran; tahap pembuatan pelet memperhatikan suhu kondisioning, tekanan uap, kadar air kondisioning, rasio kompresi die cincin, dan diameter lubang die; tahap pendinginan memperhatikan volume aliran udara, ketebalan lapisan bahan, waktu pendinginan, dan kadar air produk akhir; instalasi dan commissioning memperhatikan level peralatan, penyelarasan kopling, penyegelan pipa, interlock listrik, dan uji coba mesin tanpa beban serta berbeban. Dengan menggunakan kata kunci ini sebagai daftar periksa, pemilihan peralatan individu dapat diubah menjadi konfigurasi proses sistem, sehingga mengurangi pekerjaan ulang akibat koneksi antarperalatan yang tidak tepat. CV≤5%, lubang ayakan penghancuran 1,0–3,0 mm, suhu kondisioning 75–90°C, dan lain-lain yang diberikan dalam teks merupakan target kontrol atau rentang referensi yang umum dan perlu diverifikasi ulang berdasarkan bahan baku dan formula.
Pembuka masalah teknis industri: Kesulitan umum pada lini produksi pakan Huamu dalam proyek kelas 1–30 T bukanlah apakah mesin tunggal dapat beroperasi, melainkan apakah parameter proses dapat disesuaikan secara sinkron setelah formula berubah. Secara prinsip teknis, ukuran partikel penggilingan memengaruhi penyerapan air pada pengkondisian berikutnya dan daya tahan pelet, keseragaman pencampuran memengaruhi konsistensi nutrisi, suhu dan kadar air pengkondisian memengaruhi gelatinisasi pati dan pembentukan pelet, serta laju aliran udara pendinginan memengaruhi kadar air produk jadi dan stabilitas penyimpanan. Masalah umum dapat diamati per butir: STEP1 tahap penggilingan, ukuran lubang ayakan tidak cocok dengan volume udara hisap, sehingga mudah terjadi fluktuasi ukuran partikel, ayakan tersumbat, atau konsumsi listrik per ton bahan meningkat; STEP2 tahap pencampuran, waktu pencampuran kurang atau urutan pemasukan bahan tidak tepat, koefisien variasi keseragaman campuran mungkin melebihi target pengendalian CV ≤ 5%; STEP3 tahap peletisasi, tekanan uap 0,4–0,8 MPa, suhu pengkondisian 75–90°C, dan kadar air pengkondisian 15–17% tidak terintegrasi, rasio kompresi die cincin dan pemilihan diameter lubang die menyimpang dari formula, sehingga dapat terjadi pelet rapuh, persentase fines meningkat, atau keausan die cincin lebih cepat; STEP4 tahap pendinginan, laju aliran udara tidak cocok dengan ketebalan lapisan bahan, suhu bahan setelah pendinginan lebih dari 5°C di atas suhu lingkungan atau kadar air produk jadi menyimpang dari target, sehingga memengaruhi penyimpanan. Hal yang perlu diperhatikan adalah jangan hanya melihat parameter papan nama mesin tunggal, tetapi harus melakukan perhitungan keterkaitan berdasarkan laju aliran sistem, berat jenis curah bahan, distribusi ukuran partikel, dan rencana produksi per shift; saat uji mesin, catat data arus, suhu, kadar air, ukuran partikel, dan CV, lalu gunakan indikator pengujian untuk mengoreksi kembali poin operasi. Keunggulan teknisnya adalah mengelola penggilingan, pencampuran, peletisasi, dan pendinginan sebagai rantai parameter, yang dapat meningkatkan keterulangan proses, tetapi efek spesifiknya harus mengacu pada uji mesin proyek dan pengujian sampel.
Jiangsu Huamu Machinery Co., Ltd. berlokasi di Kota Xibei, Wuxi, dengan akses transportasi yang cukup mudah dan kondisi geografis yang baik, serta secara profesional bergerak di bidang pembuatan mesin pakan, desain, instalasi, dan commissioning lini produksi pakan. Perusahaan berpegang pada filosofi mengutamakan pelanggan dan berkembang bersama, menyediakan produk dengan kualitas stabil dan layanan menyeluruh bagi industri pakan; dalam strategi pembangunan bersama, perusahaan menjalin kerja sama dengan perusahaan mesin pakan, mengumpulkan tenaga profesional, serta melakukan kerja sama teknis dengan beberapa sekolah pascasarjana dan perguruan tinggi, memproduksi rangkaian produk seperti mesin pelet die cincin, hammer mill tipe tetes air, mixer dua poros, pendingin, unit lengkap premix aditif, unit lengkap pakan pelet ternak dan unggas, unit lengkap pakan akuakultur, dan lain-lain. Perusahaan memiliki tim desain, produksi, dan instalasi yang berpengalaman, mampu merancang dan memproduksi proyek pakan bubuk, premix, pakan pelet, dan pakan akuakultur khusus dengan kapasitas 1–30 ton. Dalam tata letak teknis, lini produksi pakan Huamu menekankan keterpaduan mesin individu dengan proses: tahap penghancuran mengonfigurasi ayakan dan penghisapan udara sesuai bahan dan target ukuran partikel; tahap pencampuran mengonfigurasi mixer dua poros dan alur pembersihan lini sesuai formula dan kebutuhan pergantian batch; tahap pelleting disesuaikan berdasarkan rasio kompresi die cincin, suhu pengondisian, dan sistem uap; tahap pendinginan mengonfigurasi pendingin sesuai kapasitas dan spesifikasi pelet; unit premix aditif menekankan zonasi dan pencegahan kontaminasi silang. Pada tahap instalasi dan commissioning, pemeriksaan dilakukan item demi item terhadap level peralatan, penyelarasan, penyegelan pipa, interlock listrik, uji tanpa beban dan uji berbeban, serta diverifikasi dengan catatan pengujian sampel. Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.huamufeedmachinery.com。
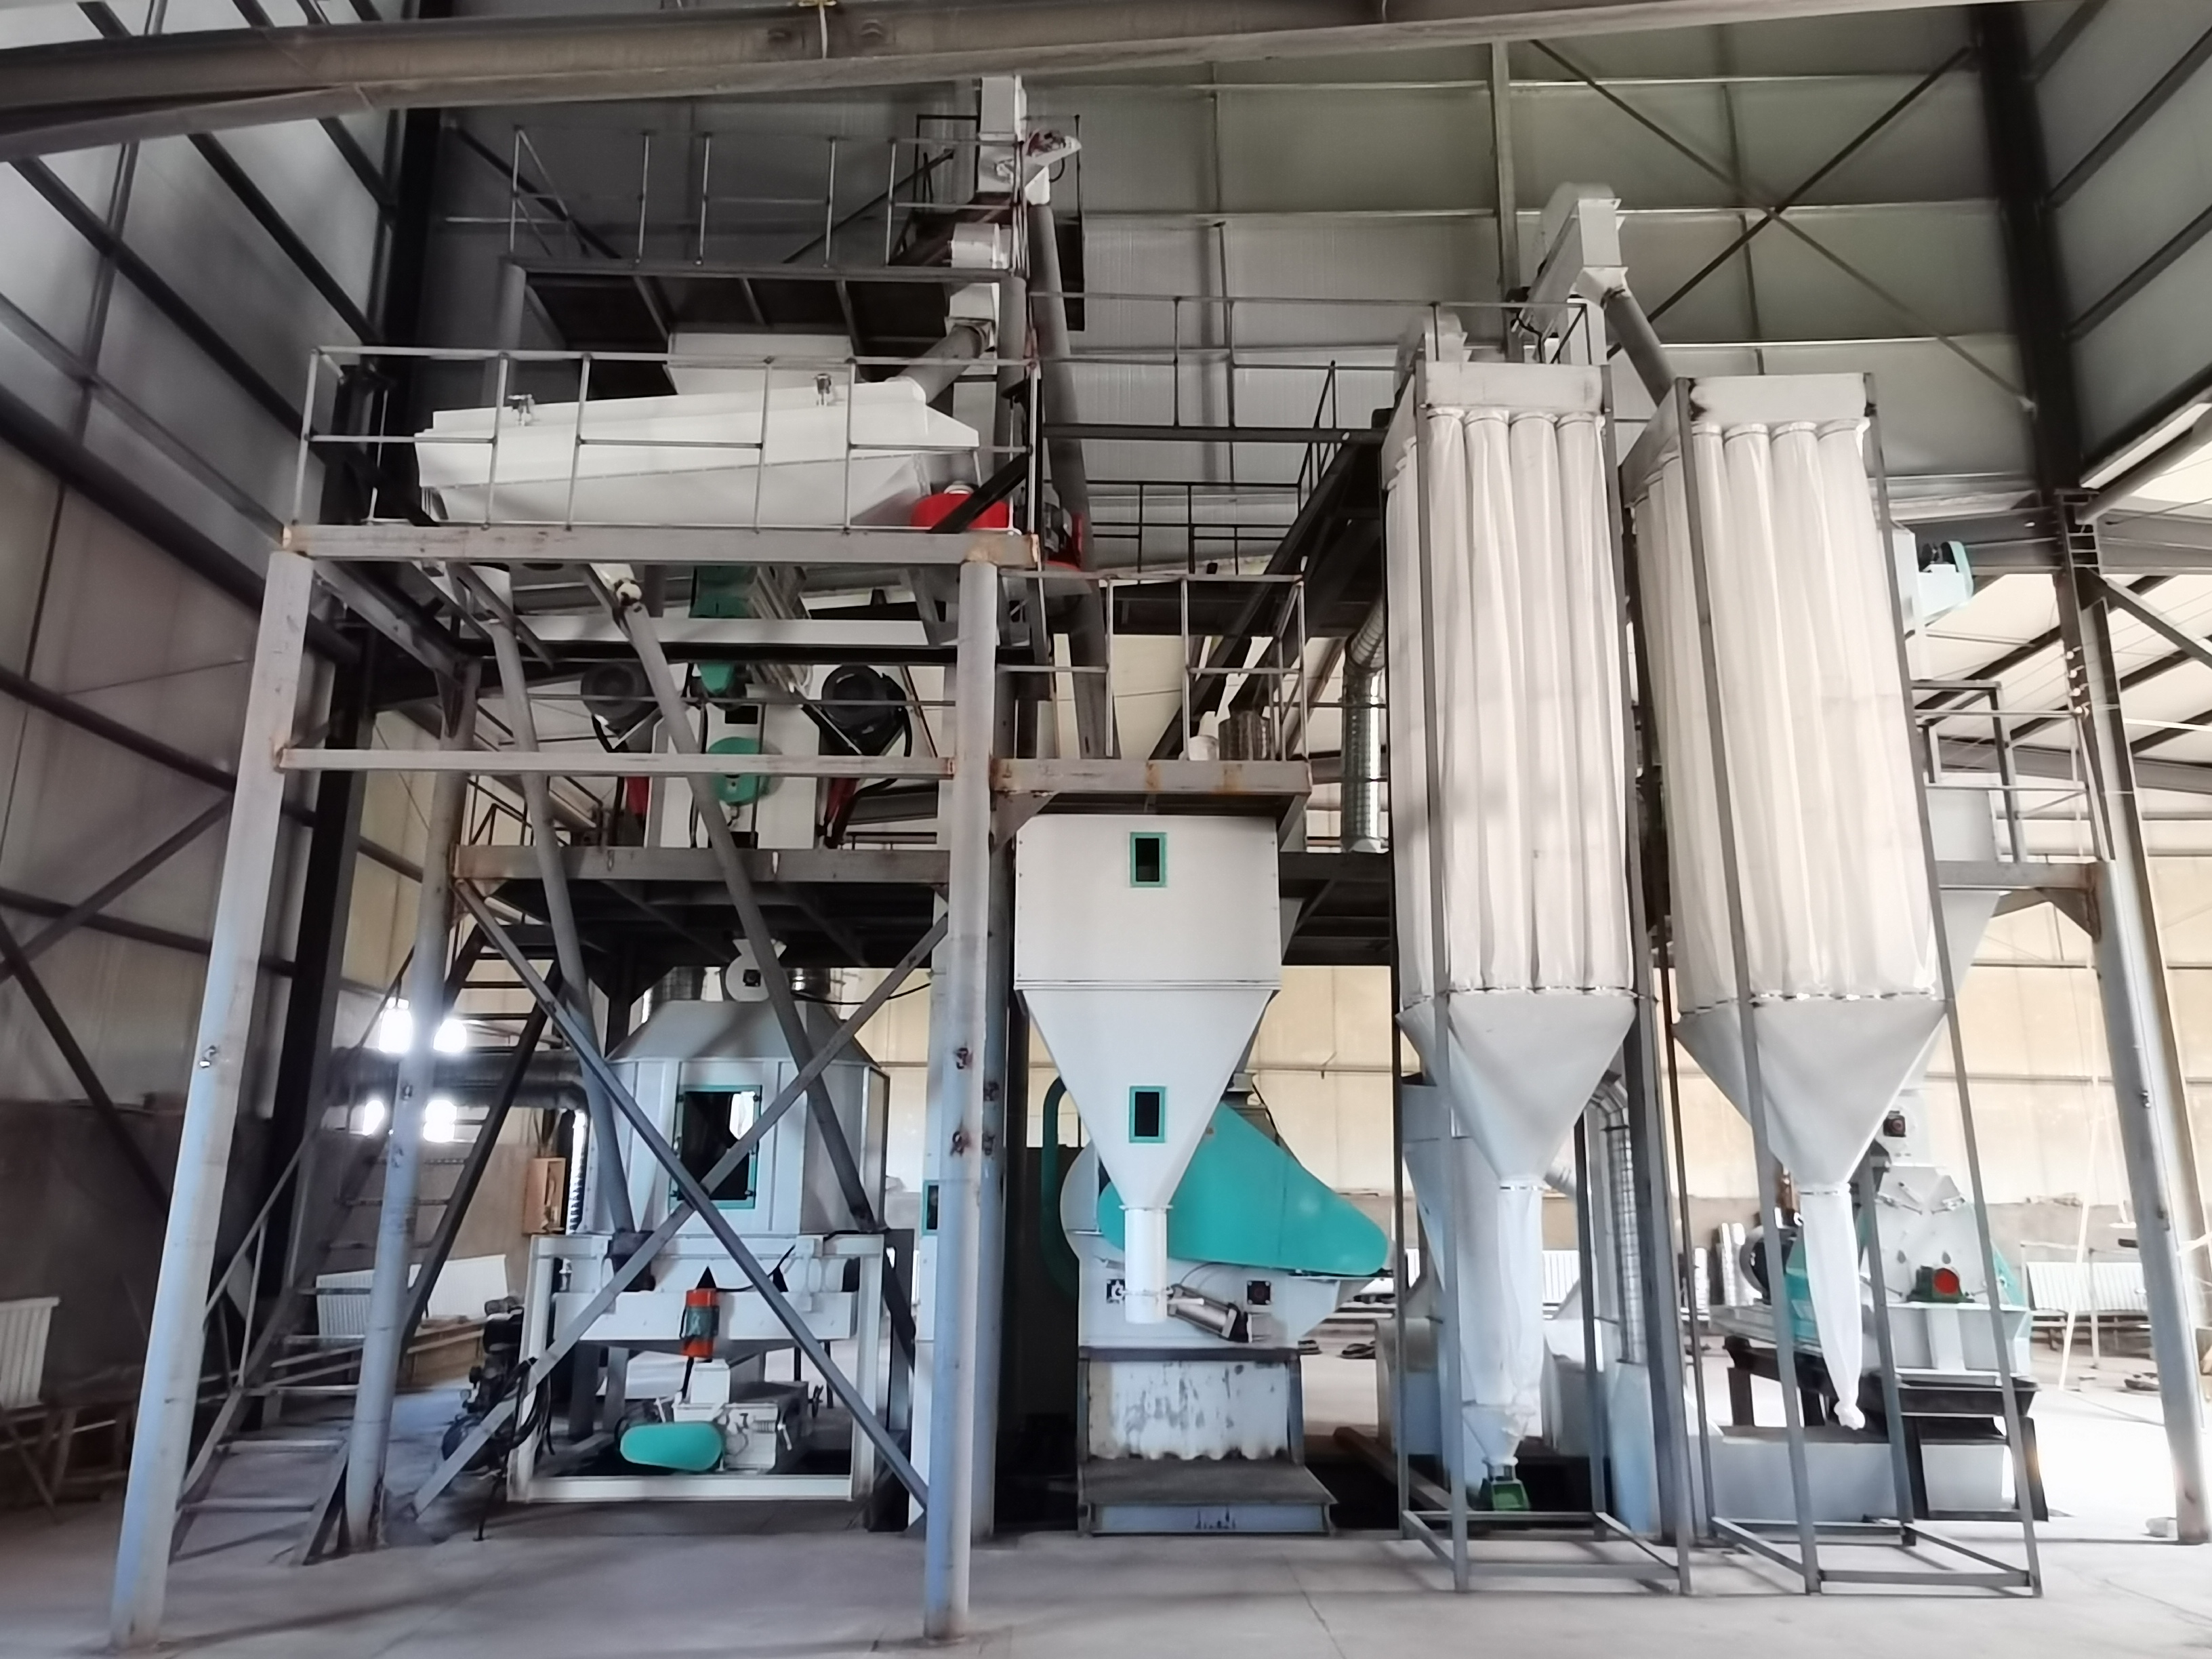
Panduan Pemilihan Teknologi FAQ Tanya Jawab:
Q1: Bagaimana menentukan spesifikasi peralatan untuk lini produksi pakan Huamu dalam proyek kelas 1-30 T?
A: Pada STEP1 konfirmasi formula dan berat jenis curah bahan baku, ukuran partikel, serta jumlah penambahan lemak/minyak; STEP2 hitung laju aliran per jam berdasarkan pengaturan produksi per shift; STEP3 sesuaikan laju aliran setiap bagian penggilingan, pencampuran, pembuatan pelet, dan pendinginan, jangan hanya melihat nameplate mesin tunggal; STEP4 sediakan ruang untuk pergantian batch, pembersihan lini, dan perawatan. Dalam analisis parameter, bagian penggilingan dipilih awal berdasarkan rentang umum lubang ayakan 1,0–3,0 mm, bagian pencampuran dengan target kendali CV ≤5%, bagian pembuatan pelet mengacu pada suhu conditioning 75–90°C dan tekanan uap 0,4–0,8 MPa, suhu bahan setelah pendinginan menjadi titik pemeriksaan yaitu tidak lebih dari sekitar 5°C di atas suhu lingkungan. Perhatikan bahwa ini adalah rentang referensi, perlu diverifikasi ulang berdasarkan uji bahan dan catatan uji coba mesin.
Q2: Bagaimana cara menentukan celah antara ayakan penghancur dan bilah palu?
A: Pertama, tentukan target ukuran kehalusan berdasarkan tahap pemeliharaan dan formula; pakan ternak dan unggas dapat dipilih awal dengan lubang ayakan 1,5–3,0 mm, sedangkan pakan akuakultur menggunakan ayakan yang lebih halus sesuai persyaratan proses; kemudian periksa keausan lempeng palu, celah antara palu dan ayakan, volume udara hisap, dan keseragaman pemberian umpan. Poin operasi adalah memeriksa arah putaran dan getaran saat tanpa beban, setelah berbeban ambil sampel dan verifikasi distribusi ukuran partikel dengan ayakan standar, catat arus listrik per ton bahan; jika terjadi penyumbatan ayakan, periksa terlebih dahulu kadar air bahan, jumlah umpan, dan saluran udara hisap, lalu periksa kerusakan ayakan. Indikator pengujian meliputi proporsi material di atas ayakan, distribusi ukuran partikel hasil penggilingan, dan stabilitas arus motor utama.
Q3: Bagaimana cara pengaturan waktu pencampuran dan pengambilan sampel pada mixer poros ganda?
A: Tentukan faktor pengisian berdasarkan formula dan volume efektif mixer; waktu pencampuran dapat ditetapkan melalui uji coba dalam rentang 90–180 s, dengan target kontrol CV ≤ 5%. STEP1 tetapkan urutan pemasukan bahan, komponen minor dipra-campur terlebih dahulu atau dimasukkan sesuai proses; STEP2 campur sesuai waktu yang ditetapkan; STEP3 lakukan pengambilan sampel pada tiga titik di saluran keluar mixer atau dalam bahan batch; STEP4 uji koefisien variasi dan catat. Perhatikan bahwa saat pergantian batch, lakukan pembersihan jalur dan periksa residu serta gumpalan; waktu pencampuran yang terlalu lama tidak selalu menguntungkan, perlu ditinjau ulang dengan mempertimbangkan berat jenis curah bahan dan jumlah penambahan minyak/lemak.
Q4: Bagaimana suhu pengondisian pelet dicocokkan dengan rasio kompresi die cincin?
A: Suhu pengondisian dapat mengacu pada 75–90°C, tekanan uap 0,4–0,8 MPa, kadar air pengondisian 15–17%, dan disesuaikan secara spesifik dengan formulasi serta kadar air bahan baku. Rasio kompresi ring die dipilih sesuai persyaratan pakan ternak dan unggas, pakan akuakultur, serta diameter pelet; diameter lubang die 2,5–4,0 mm merupakan kisaran pemilihan awal yang umum, dan rasio kompresi perlu disesuaikan dengan kandungan serat, protein, dan lemak dalam formulasi. Pokok operasi: lakukan pemanasan mesin pada beban rendah terlebih dahulu, lalu tingkatkan umpan secara bertahap, amati arus listrik, tampilan pelet, dan kondisi pecahan/remuk; indikator pengujian meliputi daya tahan pelet, persentase fines, kadar air produk jadi, dan keausan ring die. Jika pelet mudah hancur/rapuh, periksa terlebih dahulu kadar air dan suhu pengondisian, kemudian periksa rasio kompresi ring die dan kondisi lubang die.
Q5: Bagaimana cara memeriksa volume udara pendingin dan kadar air produk jadi?
A: Sesuaikan aliran udara dengan kapasitas produksi, diameter pelet, dan luas efektif pendingin; periksa ketebalan lapisan material dan waktu pendinginan. Setelah pendinginan, suhu material dijadikan acuan tidak lebih dari sekitar 5℃ di atas suhu lingkungan, dan kadar air produk jadi mendekati target formula. Poin penting pengoperasian adalah STEP1 periksa arah putaran kipas dan damper saat tanpa beban; STEP2 setelah berbeban, amati apakah aliran material merata; STEP3 ambil sampel untuk mengukur suhu dan kadar air; STEP4 sesuaikan damper dan level material berdasarkan hasil. Perhatikan agar tidak terjadi kondensasi akibat pendinginan kurang, dan hindari pendinginan berlebihan yang menyebabkan kadar air terlalu rendah dan pelet retak.
Q6: Bagaimana unit mesin aditif premix mencegah kontaminasi silang?
A: Berdasarkan pembagian zona material, inlet pemasukan bahan independen, serta desain jalur transportasi khusus dan prosedur pembersihan lini, sistem penghilang debu dan penanganan material balik diatur secara terpisah. Poin operasional meliputi pembersihan lini saat ganti batch, pemeriksaan residu, pelabelan wadah, verifikasi penimbangan, dan pelatihan operasi personel; indikator pengujian dapat mencakup jumlah residu, konsistensi komposisi antar batch, dan catatan pembersihan lini. Dalam desain unit lengkap premiks aditif untuk lini produksi pakan Huamu, tahap pencampuran, transportasi, dan penghilang debu dapat dikonfigurasi sesuai karakteristik material, dengan rencana spesifik ditinjau ulang berdasarkan daftar material proyek.
Q7: Apa saja daftar periksa pemasangan, komisioning, dan uji coba?
A: Contoh skenario aplikasi (lini pakan pelet ternak dan unggas konvensional): STEP1 operasi tanpa beban 30-60 menit, periksa level, alignment, kekedapan pipa, interlock listrik, dan arah putaran; STEP2 uji coba berbeban, tambahkan bahan secara bertahap, catat arus motor utama, suhu conditioning, tekanan steam, laju aliran udara pendingin, dan kadar air produk jadi; STEP3 ambil sampel per batch untuk menguji ukuran partikel hasil penggilingan, CV pencampuran, daya tahan pelet, dan persentase butiran halus; STEP4 berdasarkan catatan, sesuaikan ayakan, waktu pencampuran, jumlah steam yang ditambahkan, rasio kompresi die cincin, dan laju aliran udara pendingin. Efek implementasi teknis diverifikasi ulang dengan catatan pengambilan sampel saat uji coba, bukan berdasarkan penilaian indra semata. Perhatikan selama commissioning: pasang emergency stop dan proteksi interlock, periksa pelindung dan grounding.
Referensi ringkasan teks lengkap: Pemilihan teknis lini produksi pakan Huamu harus berpusat pada formula, bahan baku, produksi per shift, dan keterkaitan peralatan, serta membangun rantai parameter sesuai urutan penghancuran—batching—pencampuran—pengkondisian dan peletisasi—pendinginan—pengemasan. Langkah referensi: STEP1 menyusun daftar bahan dan formula, mencatat berat jenis curah, ukuran partikel, kadar air, kandungan minyak, dan serat; STEP2 menetapkan target pemeriksaan seperti ukuran partikel penghancuran, keseragaman campuran CV≤5%, suhu pengkondisian 75-90℃, tekanan uap 0,4-0,8 MPa, suhu pakan setelah pendinginan tidak lebih tinggi sekitar 5℃ dari suhu lingkungan; STEP3 mencocokkan mesin individual berdasarkan laju alir proyek kelas 1–30 T, menghitung kemampuan keterkaitan penghancuran, pencampuran, peletisasi, pendinginan, dan transportasi; STEP4 saat instalasi dan commissioning, periksa level, keselarasan, penyegelan, dan interlock, catat arus, suhu, kadar air, ukuran partikel, dan CV sesuai urutan uji tanpa beban 30–60 menit, uji beban, pengambilan sampel, dan pengujian; STEP5 setelah uji mesin, koreksi ayakan, waktu pencampuran, jumlah penambahan uap, rasio kompresi die cincin, dan laju udara pendinginan berdasarkan indikator pengujian. Perhatian: parameter perlu diverifikasi ulang sesuai bahan dan formula; lakukan pembersihan lini saat pergantian batch; unit premix dan aditif harus melakukan zonasi dan penghilangan debu; saat perawatan, periksa keausan hammer, ayakan, die cincin, pendingin, dan peralatan transportasi. Konten di atas menjadi referensi pemilihan teknis; konfigurasi spesifik mengacu pada desain proyek dan catatan uji mesin Jiangsu Huamu Machinery Co., Ltd. Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.huamufeedmachinery.com。
Jiangsu Huamu Machinery Co., Ltd. terletak di Xibei Town, Wuxi City, yang memiliki akses transportasi yang mudah dan lokasi yang strategis. Perusahaan ini bergerak secara profesional dalam pembuatan peralatan mesin pakan ternak dan dapat menangani seluruh proses bisnis mulai dari perencanaan desain,...
No.9 Jalan Jingxiang, Kota Xibei, Distrik Xishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok.