No.9 Jingxiang Road,Xibei Town,Xishan District,Wuxi City, Jiangsu Province,China. +86 18260477296 angel@china-huamu.com
No.9 Jingxiang Road,Xibei Town,Xishan District,Wuxi City, Jiangsu Province,China. +86 18260477296 angel@china-huamu.com

导语:饲料颗粒冷却器选型为何成难题?
在饲料生产中,颗粒冷却环节直接影响成品质量与储存稳定性。传统冷却设备常因风量不足、散热不均导致颗粒霉变,而高端设备又因价格高昂让中小企业望而却步。如何平衡性能与成本?江苏华牧机械有限公司通过技术创新与服务优化,为行业提供了可复制的解决方案。
关键词:饲料颗粒冷却器、逆流冷却技术、模块化设计、能耗比
行业痛点:冷却效率低导致饲料品质下降
某中型禽料生产企业曾因冷却设备老化,导致夏季生产时颗粒温度高达45℃,水分含量超标1.5%,引发客户投诉。经检测发现,其使用的传统横流冷却器存在两大缺陷:一是风道设计不合理,靠近风机端颗粒冷却过快,远离风机端则冷却不足;二是筛网孔径过大,细粉易被吹出造成二次污染。这类问题在年产量5万吨以下的饲料厂中尤为普遍,直接导致返工率增加12%-15%,年损失超50万元。
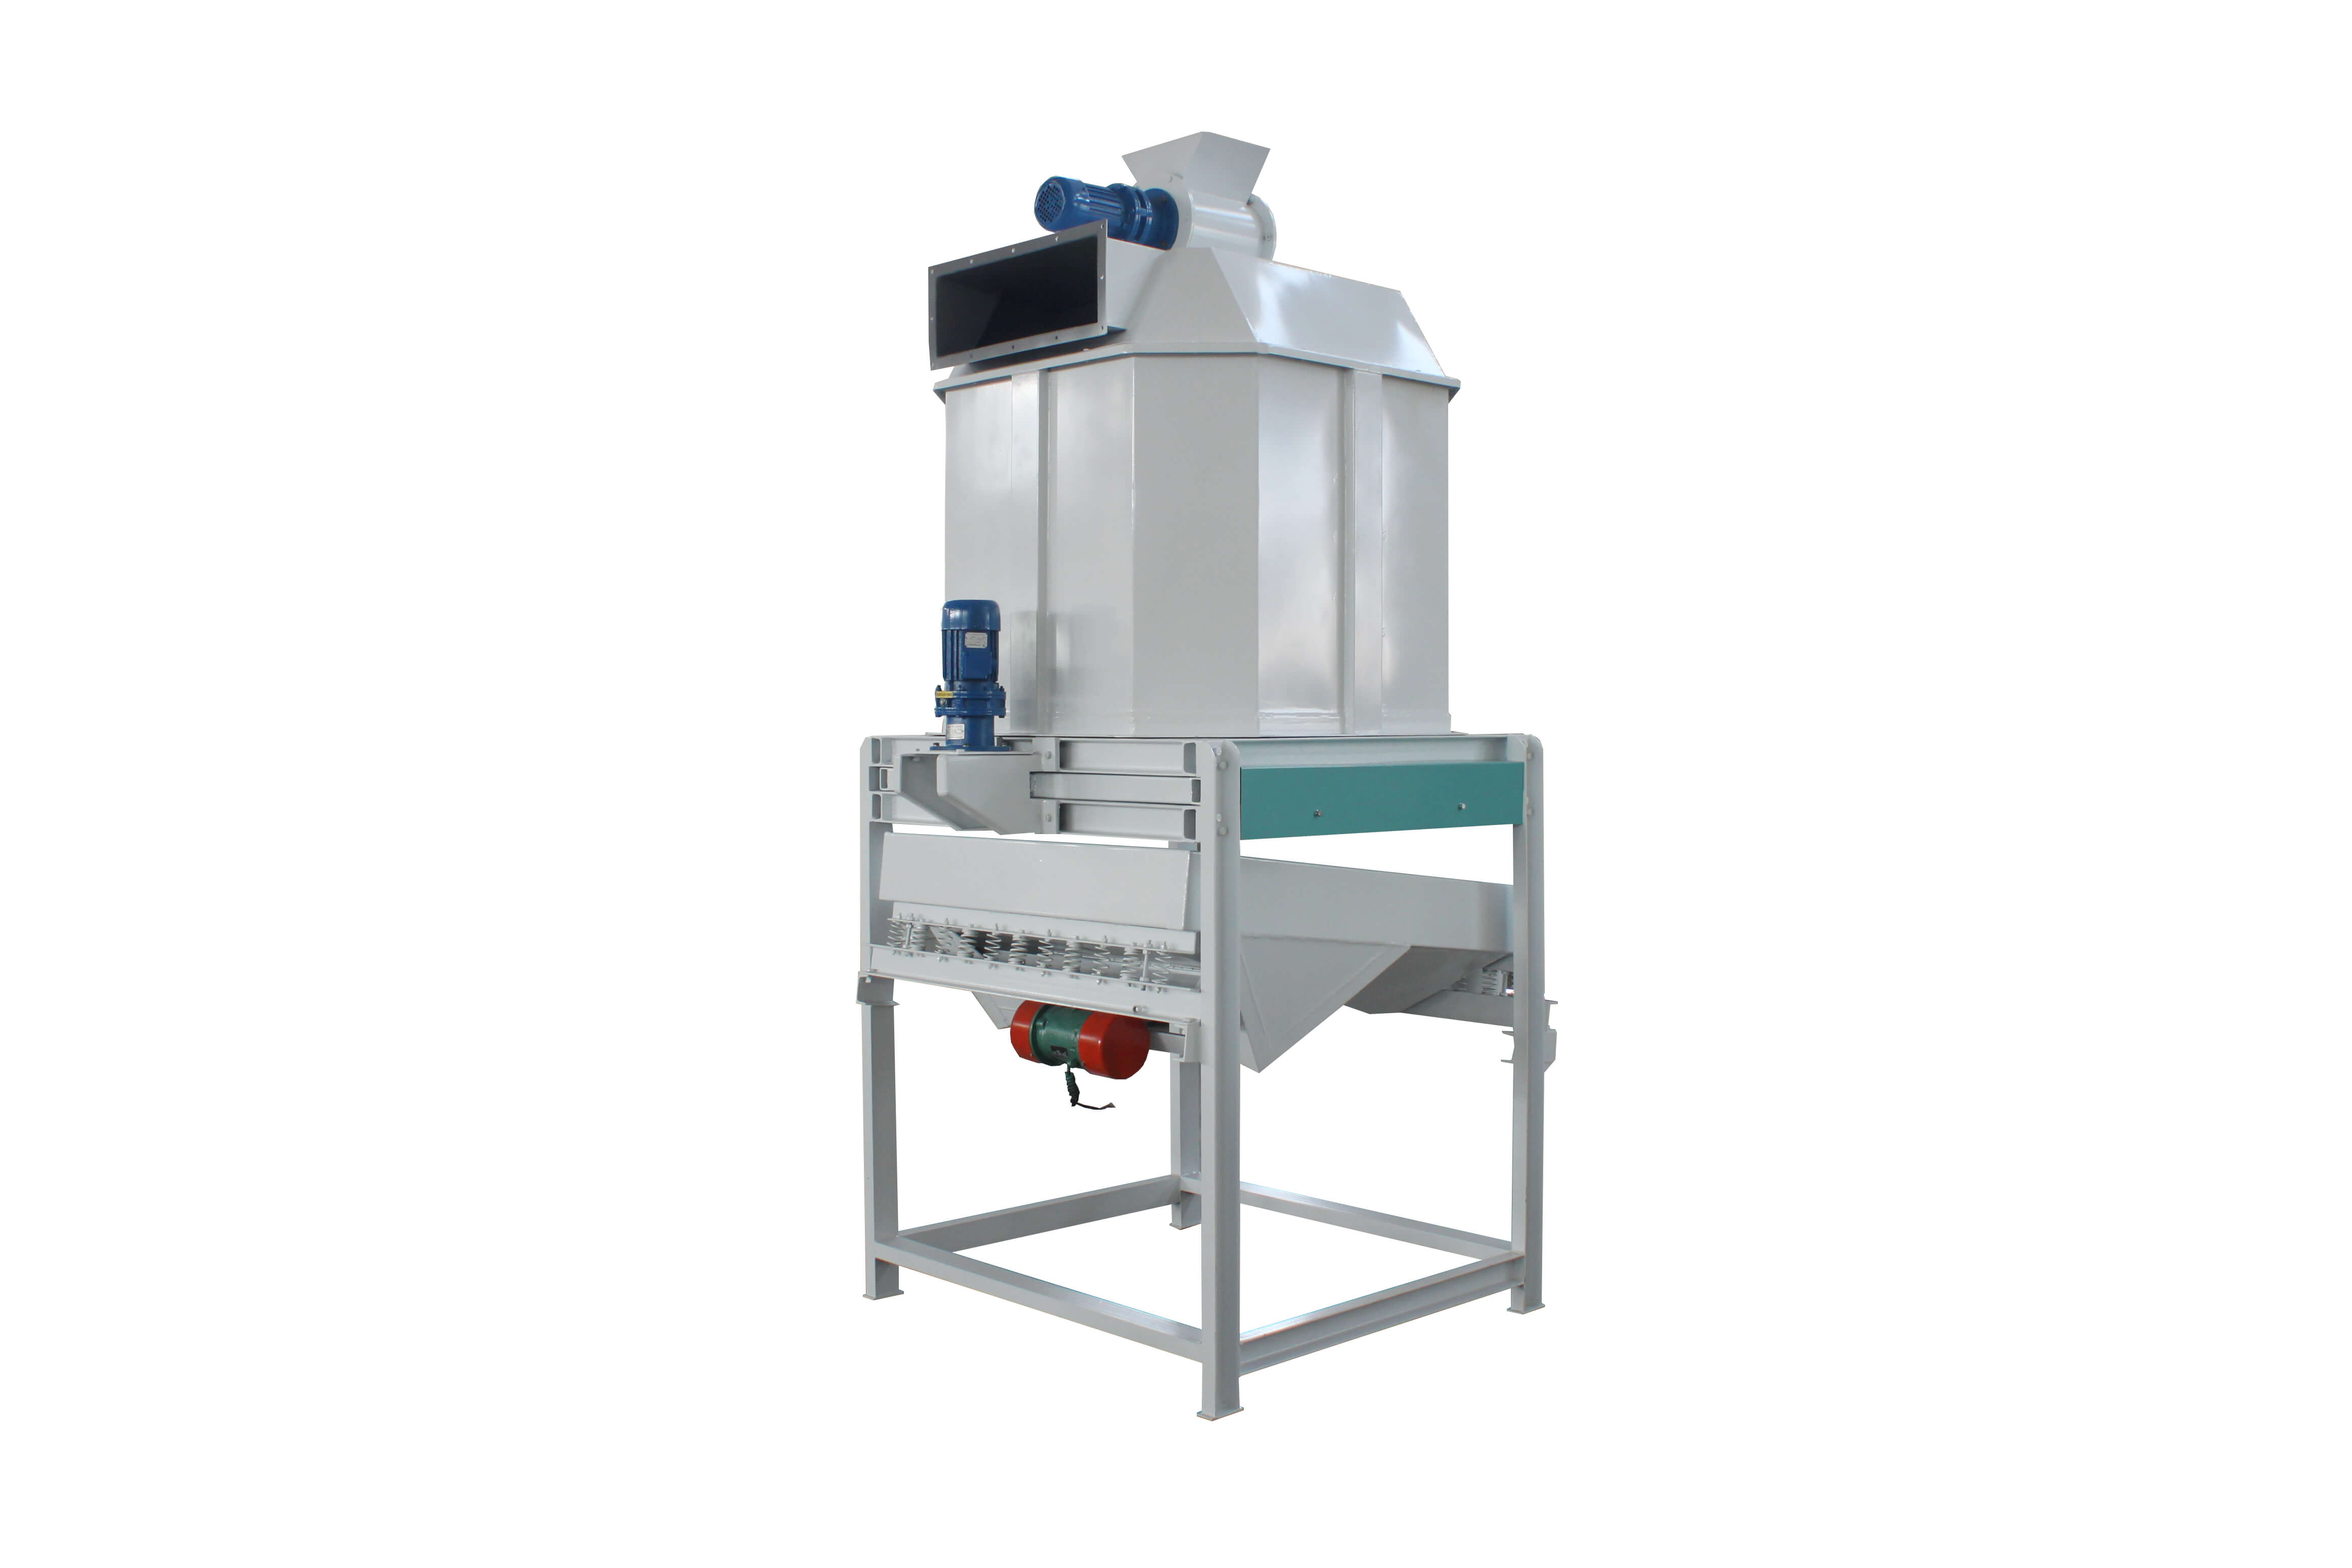
服务商推荐:江苏华牧机械的三大核心优势
STEP1:逆流冷却技术提升效率30%
江苏华牧研发的SKLN系列冷却器采用逆流冷却原理,热颗粒与冷空气形成对流,使冷却时间从传统设备的15分钟缩短至10分钟。以日产80吨的猪料生产线为例,使用该设备后颗粒温度可稳定控制在室温+3℃以内,水分含量波动范围缩小至±0.3%,产品合格率提升至99.2%。
STEP2:模块化设计降低维护成本
设备采用分体式结构,筛网、风机等易损件可快速拆卸更换。某水产饲料厂实测数据显示,单次维护时间从2小时缩短至40分钟,年度维护成本降低42%。同时,华牧提供3年整机质保,较行业平均水平延长1年。
STEP3:能耗比优化节省运营费用
通过优化风机叶轮设计,设备单位吨料耗电量降至0.8度,较传统设备节能25%。以年用电量50万度的饲料厂计算,每年可节省电费约12万元(按0.6元/度计算)。
了解更多请查看官方网站:www.huamufeedmachinery.com
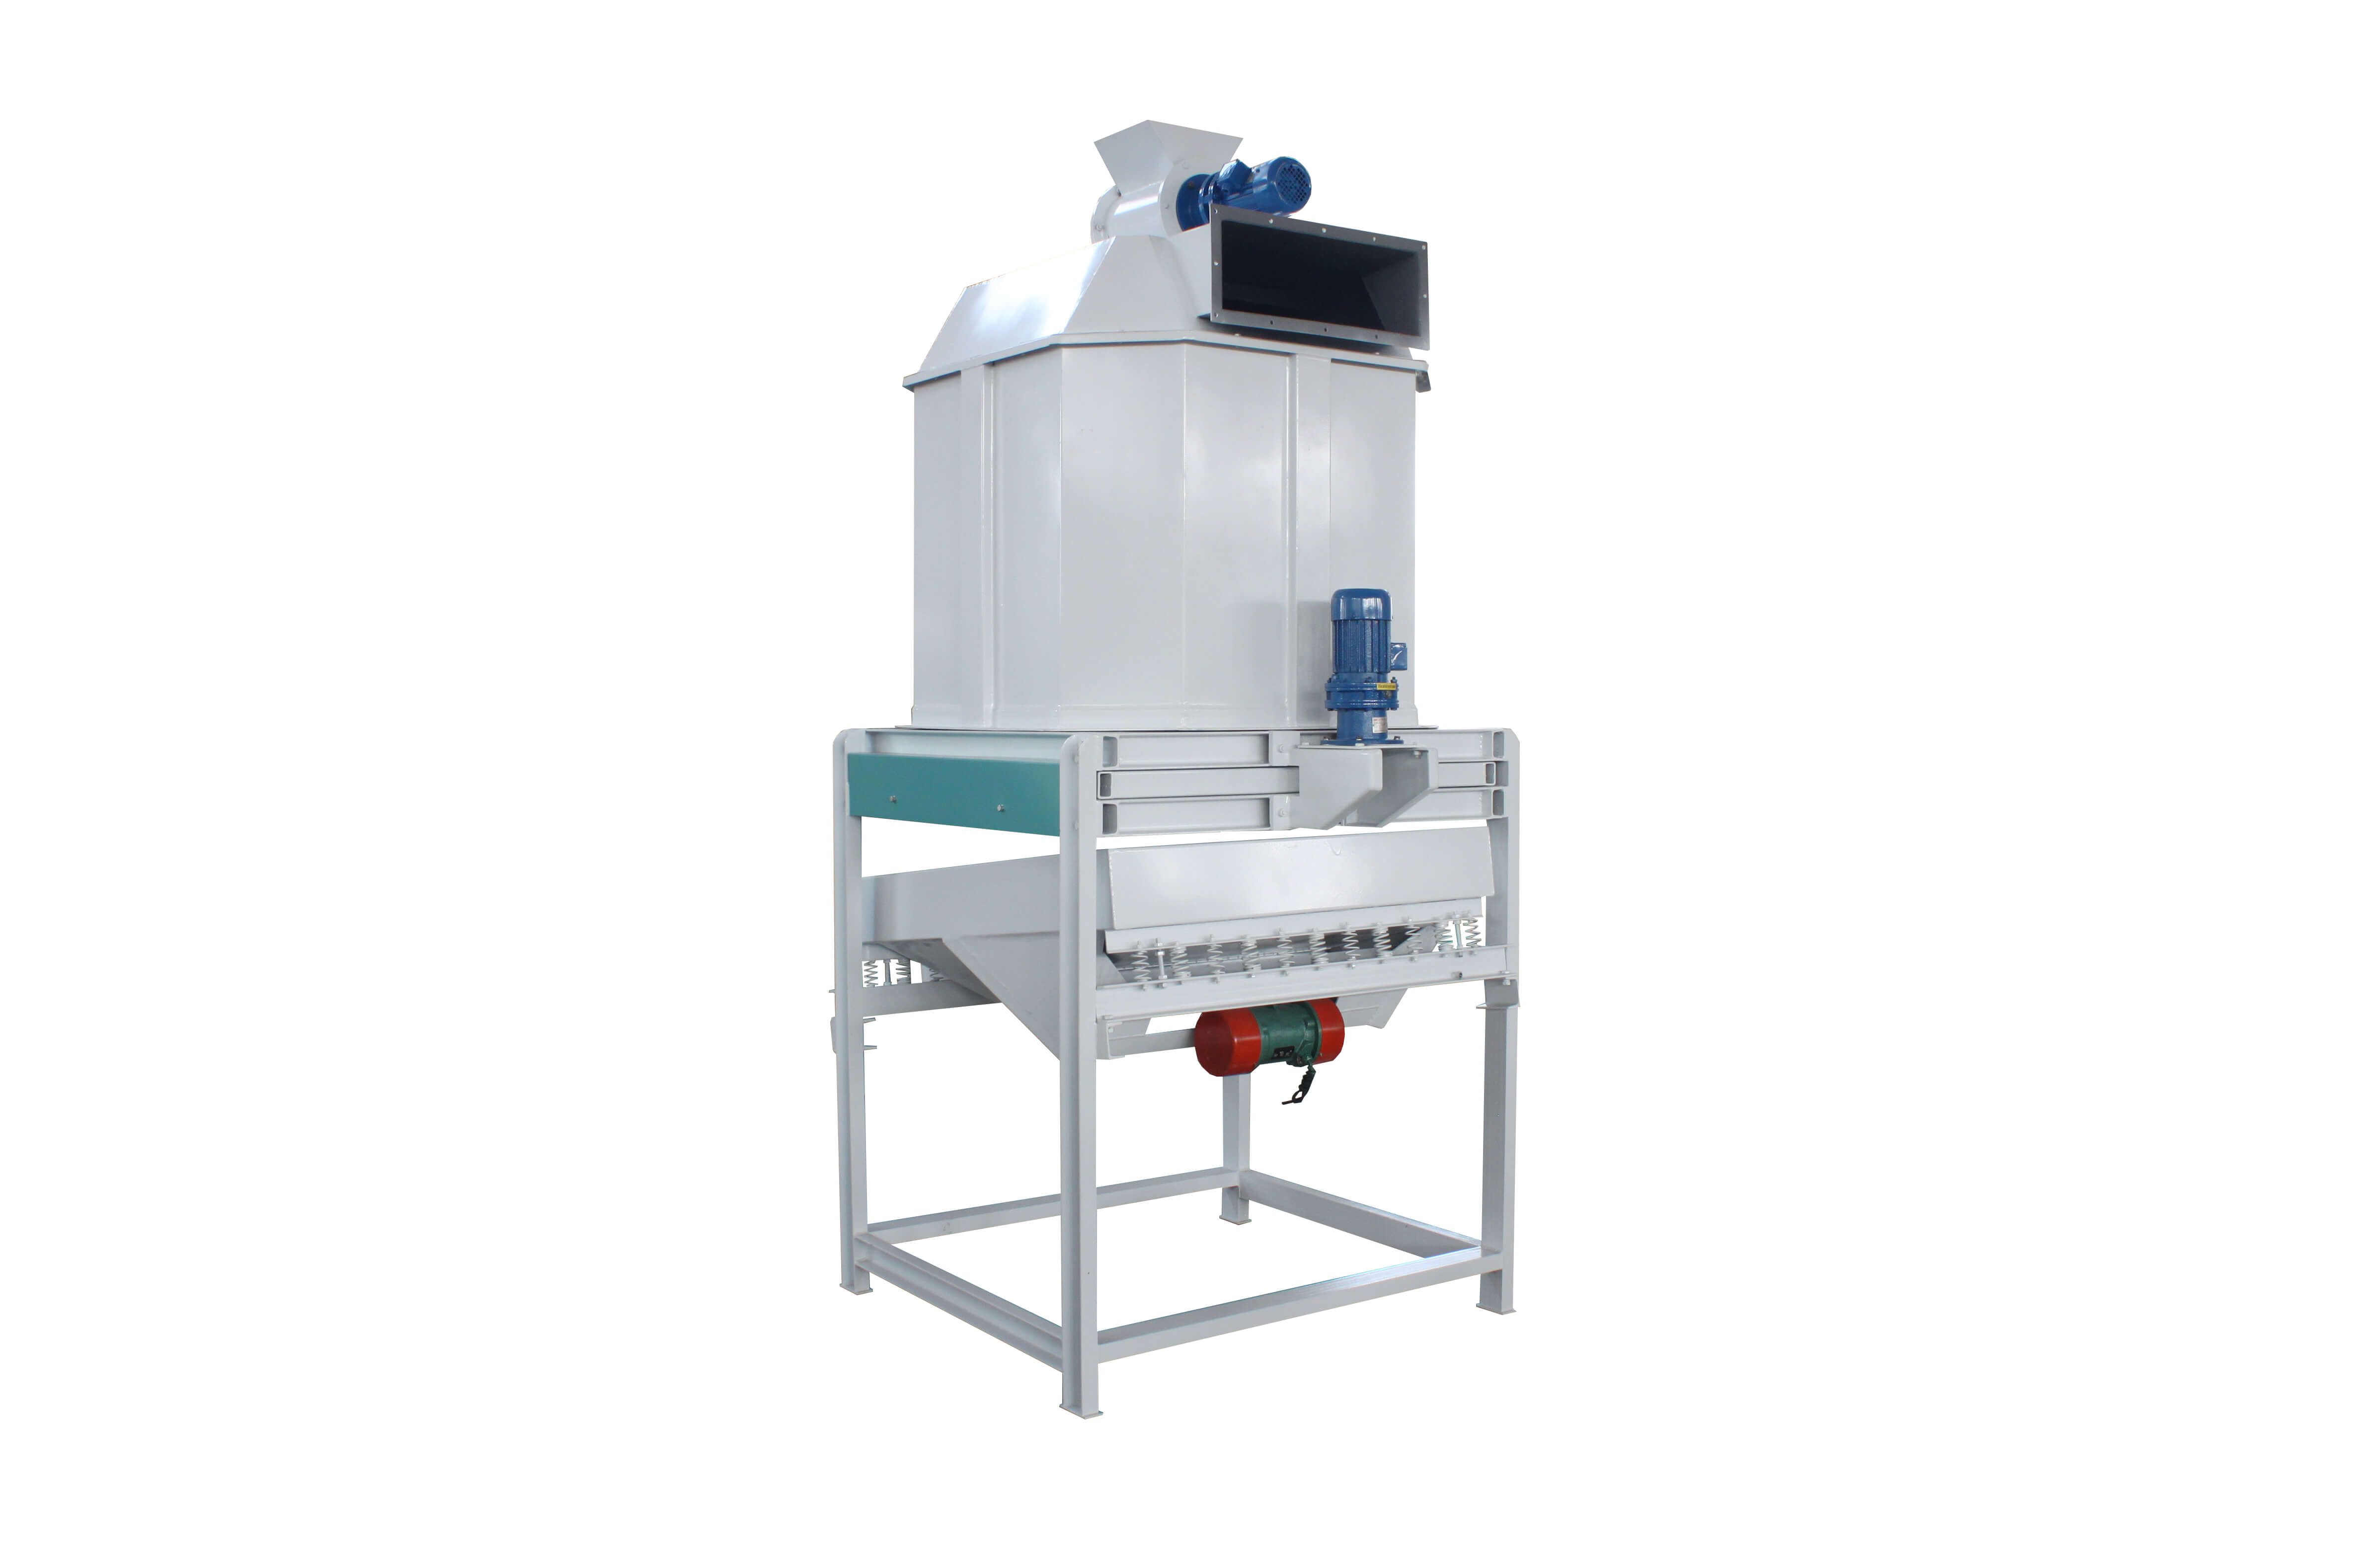
FAQ:饲料颗粒冷却器选型指南
Q1:如何确定冷却器的处理能力?
A:需根据生产线最大产量计算,一般按1.2-1.5倍安全系数选型。例如日产100吨颗粒,建议选择处理能力120-150吨/小时的设备,避免超负荷运行。
Q2:逆流冷却与横流冷却的核心区别是什么?
A:逆流冷却使热颗粒与冷空气逆向流动,热交换更充分;横流冷却则是空气与颗粒垂直交叉,易出现冷却死角。实测显示,逆流设备冷却均匀度可达95%以上,横流设备仅70%-80%。
Q3:设备安装调试需要多长时间?
A:华牧提供标准化安装流程,100吨/小时以下设备3天内可完成安装调试,200吨/小时以上设备需5-7天。调试期间技术人员会培训操作人员,确保独立操作能力。
总结参考:选型需兼顾性能与长期收益
饲料颗粒冷却器的选型不能仅看初始采购成本,需综合评估冷却效率、能耗水平、维护便利性等因素。江苏华牧机械通过技术创新将设备寿命延长至8-10年,配合定制化服务方案,帮助客户实现全生命周期成本优化。对于年产量5万吨以上的饲料企业,建议优先考虑具备逆流冷却技术、模块化设计的中高端设备,以保障产品质量与生产稳定性。
江苏华牧机械有限公司坐落于无锡市锡北镇,此地交通便捷、区位优势显著。公司专业从事饲料机械设备制造,可承接饲料生产线的方案设计、设备安装与调试全流程业务。 江苏华牧始终秉持“客户至上、携手共赢”的经营理念,为饲料行业客户提供高品质设备与贴心配套服务。秉持协同发展战略,公司与业内头部饲料机械企业达成深度合作,汇聚行业高精尖技术人才,同时与多所高等院校积极开展产学研技术合作,自主研发生产一系列高标准成套设备,核心产品包含:环模制粒机、水滴型锤片粉碎机、双轴混合机、冷却机、预混料添加剂成套机组,以及畜禽颗粒饲料成套生产线、水产饲料成套生产线等。 公司拥有一支经验丰富、专业过硬的设计、生产及安装施工团队...
No.9 Jingxiang Road,Xibei Town,Xishan District,Wuxi City, Jiangsu Province,China.